শিল্প সংবাদ
 Oct 09, 2026
 প্রশাসক দ্বারা পোস্ট করা হয়েছে
কোল্ড এক্সট্রুশন বনাম ডাই কাস্টিং অ্যালুমিনিয়াম: কোন প্রক্রিয়াটি আরও ভাল নির্ভুল অংশ সরবরাহ করে?
কেন প্রক্রিয়া পছন্দ নির্ভুল অ্যালুমিনিয়াম অংশ আকার
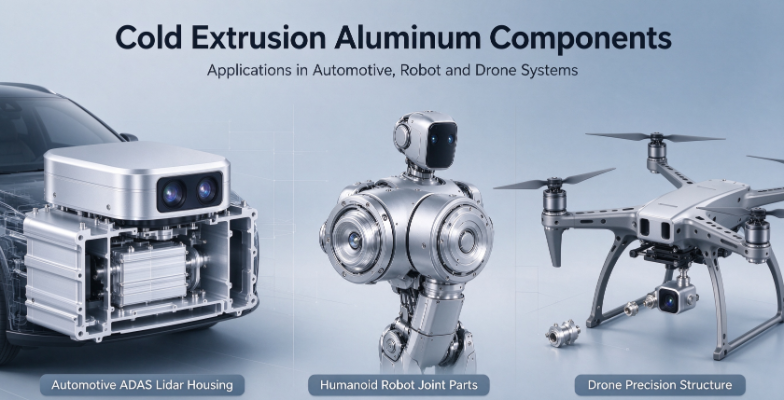
ড্রাইভার সহায়তা সেন্সর, লিডার হাউজিং, হিউম্যানয়েড রোবট জয়েন্ট এবং ড্রোন কাঠামো ডিজাইন করা প্রকৌশলীরা একই চ্যালেঞ্জের মুখোমুখি হন। সিস্টেমের কেন্দ্রে থাকা অ্যালুমিনিয়াম উপাদানটি অবশ্যই শক্ত মাত্রা ধরে রাখতে হবে, বছরের পর বছর ধরে কম্পন প্রতিরোধ করতে হবে এবং প্রথম ইউনিট থেকে দশ-হাজারতম পর্যন্ত অভিন্ন আচরণ করতে হবে। একটি প্রোজেক্টের প্রথম দিকে বেছে নেওয়া ম্যানুফ্যাকচারিং রুট প্রায়ই সিদ্ধান্ত নেয় যে সেই লক্ষ্যগুলি পরে ব্যয়বহুল পুনঃডিজাইন ছাড়াই পৌঁছানো যায় কিনা।
দুটি প্রক্রিয়া এই আলোচনাগুলিকে প্রাধান্য দেয়: ঐতিহ্যগত ডাই কাস্টিং এবং কোল্ড এক্সট্রুশন। উভয়ই আয়তনে জটিল আকার তৈরি করতে পারে, তবুও তারা অভ্যন্তরীণ গঠন, যান্ত্রিক কর্মক্ষমতা, মাত্রিক নিয়ন্ত্রণ এবং তাদের স্বাচ্ছন্দ্য অঞ্চলের বাইরে ঠেলে যে সমস্যাগুলি তৈরি করে তাতে তীব্রভাবে পার্থক্য রয়েছে। যে ক্রেতারা এগুলোকে বিনিময়যোগ্য হিসাবে বিবেচনা করে তারা প্রায়শই উৎপাদন লাইনে ক্ষেত্রের ব্যর্থতা বা স্ক্র্যাপ প্রদর্শিত হওয়ার পরেই পার্থক্যটি আবিষ্কার করে।
এই নির্দেশিকাটি একটি প্রকৌশল এবং ক্রয় দৃষ্টিকোণ থেকে দুটি প্রক্রিয়ার তুলনা করে। এটি ব্যাখ্যা করে যে প্রত্যেকে কীভাবে ধাতু তৈরি করে, যেখানে প্রত্যেকটি সর্বোত্তম কার্য সম্পাদন করে, খরচের চিত্রটি আসলে কেমন দেখায়, এবং একজন সক্ষম সরবরাহকারী পূরণ করতে পারে এমন একটি স্পেসিফিকেশন কীভাবে লিখতে হয়। ট্রেড-অফগুলি খোলাখুলিভাবে উপস্থাপন করা হয়, এমন পরিস্থিতি সহ যেখানে ডাই কাস্টিং বুদ্ধিমান পছন্দ।
প্রতিটি প্রক্রিয়া কিভাবে ধাতু গঠন করে
পারফরম্যান্সের ব্যবধান বোঝার সবচেয়ে পরিষ্কার উপায় হল গঠনের সময় ধাতুর শারীরিক অবস্থার দিকে নজর দেওয়া। ডাই কাস্টিং-এ, অ্যালুমিনিয়াম গলিত হয় এবং উচ্চ চাপে স্টিলের ছাঁচে বাধ্য করা হয়। ঠাণ্ডা এক্সট্রুশনে, ঘরের তাপমাত্রায় বা কাছাকাছি একটি ডাইয়ের মধ্য দিয়ে একটি কঠিন বিলেট ধাক্কা দেওয়া হয়। এই একক পার্থক্য অনুসরণ করা প্রায় সবকিছুকে আকার দেয়।
ডাই কাস্টিং অ্যালুমিনিয়াম
গলিত অ্যালুমিনিয়াম দ্রুত গহ্বর পূরণ করে, যা জটিল পাতলা দেয়ালযুক্ত আবাসনের জন্য ডাই কাস্টিংকে দক্ষ করে তোলে। সমস্যা হল ভরাট এবং কঠিনীকরণের সময় কি ঘটে। গলিত বায়ু আটকা পড়ে এবং ধাতব ঠান্ডা হওয়ার সাথে সাথে গ্যাসগুলি গ্যাসের ছিদ্র তৈরি করে এবং সংকোচন শূন্যতা তৈরি করে যেখানে পুরু অংশগুলি স্থায়ী হয়। এমনকি ভাল-নিয়ন্ত্রিত প্রক্রিয়াগুলি কিছু অভ্যন্তরীণ বিচ্ছিন্নতা ছেড়ে দেয় এবং সেই শূন্যতাগুলি অংশের ভারী অংশগুলিতে সবচেয়ে সাধারণ।
- গলিত ধাতু উচ্চ গতি এবং চাপে একটি স্টিলের ডাইতে ইনজেকশন করা হয়।
- ধাতু ঠান্ডা হয় এবং দৃঢ় হয়, প্রায়ই ছোট অংশের জন্য কয়েক সেকেন্ডের মধ্যে।
- ঢালাই বের করা হয় এবং ছাঁটা হয়, তারপর প্রায়শই সমালোচনামূলক মুখের উপর মেশিন করা হয়।
- ফুটো পরীক্ষা বা পরিদর্শন অভ্যন্তরীণ voids সঙ্গে অংশ আউট পর্দা.
কোল্ড এক্সট্রুশন অ্যালুমিনিয়াম
কোল্ড এক্সট্রুশন কঠিন উপাদানের উপর কাজ করে, তাই কোন তরল পর্যায় নেই এবং কোন দৃঢ় সংকোচন নেই। বিলেট সংকুচিত হয় এবং একটি আকৃতির ডাই এর মাধ্যমে জোর করে, এবং ধাতুটি প্লাস্টিকভাবে প্রবাহিত হয় ডাই ফর্ম নিতে। এই প্লাস্টিকের প্রবাহটি অভ্যন্তরীণ বিচ্ছিন্নতা বন্ধ করে দেয় এবং ধাতব প্রবাহের দিক বরাবর শস্য কাঠামোকে সারিবদ্ধ করে, যা লোড করা উপাদানগুলির জন্য সবচেয়ে গুরুত্বপূর্ণ দিকগুলিতে শক্তি উন্নত করে।
- পেটা অ্যালুমিনিয়ামের একটি কাটা বিলেট প্রেস টুলিং এ লোড করা হয়।
- প্রেস বিলেটকে ডাই, দেয়াল, বস, এবং গহ্বরের আকার দেয়।
- গঠিত অংশ ছাঁটা এবং কখনও কখনও চাপ উপশম বা তাপ চিকিত্সা করা হয়.
- সিএনসি মেশিনিং কেবলমাত্র সেই বৈশিষ্ট্যগুলি শেষ করে যেগুলির চূড়ান্ত নির্ভুলতা প্রয়োজন।
পাশাপাশি: মূল কর্মক্ষমতা পার্থক্য
প্রকিউরমেন্ট দলগুলি সাধারণত পাঁচটি মাত্রায় প্রক্রিয়াগুলির তুলনা করে: কাঠামোগত ঘনত্ব, শক্তি এবং ক্লান্তি জীবন, পৃষ্ঠের সমাপ্তির সাথে মাত্রিক নির্ভুলতা, তাপীয় আচরণ এবং ব্যাচের সামঞ্জস্য। নীচের সারণীটি সাধারণ ফলাফলের সংক্ষিপ্ত বিবরণ দেয়। প্রকৃত ফলাফল খাদ, জ্যামিতি, টুলিং গুণমান এবং পরিদর্শন মানগুলির উপর নির্ভর করে।
| মানদণ্ড | ডাই কাস্টিং অ্যালুমিনিয়াম | কোল্ড এক্সট্রুশন অ্যালুমিনিয়াম |
|---|---|---|
| অভ্যন্তরীণ কাঠামো | গ্যাসের ছিদ্র এবং সংকোচন সম্ভব | সম্পূর্ণরূপে ঘন, বন্ধ discontinuities |
| ক্লান্তি প্রতিরোধের | মধ্যপন্থী, শূন্যতার প্রতি সংবেদনশীল | উচ্চ, সাইক্লিক লোডের জন্য উপযুক্ত |
| নমনীয়তা | প্রায়ই সীমিত | সাধারণত উচ্চতর |
| হিসাবে গঠিত পৃষ্ঠ রুক্ষতা | সাধারণত প্রায় 1.6 থেকে 3.2 মাইক্রোমিটার Ra | সাধারণত প্রায় 0.8 থেকে 1.6 মাইক্রোমিটার Ra |
| সমালোচনামূলক সহনশীলতা ব্যান্ড | প্রায়শই মেশিনিং ছাড়াই 0.1 মিমি বা তার বেশি | প্রায়শই গঠিত বৈশিষ্ট্যগুলিতে 0.05 মিমি বা আরও ভাল |
| লেজার ঢালাই উপযুক্ততা | porosity দ্বারা সীমাবদ্ধ | শক্তিশালী, সামঞ্জস্যপূর্ণ ঝালাই ফলাফল |
| ব্যাচের ধারাবাহিকতা | প্রক্রিয়া প্রবাহের সাথে পরিবর্তিত হয় | স্থিতিশীল over long runs |
ঘনত্ব এবং ছিদ্র-মুক্ত কর্মক্ষমতা
ঘনত্ব হল অন্যান্য পার্থক্যের ভিত্তি। ডাই কাস্টিংয়ে গ্যাসের ছিদ্র সর্বদা পৃষ্ঠে দৃশ্যমান হয় না, যা এটিকে একটি গোপন ঝুঁকি করে তোলে। একটি হাউজিং একটি ভিজ্যুয়াল চেক পাস করতে পারে এবং এখনও চাপের মধ্যে ফুটো হতে পারে, অথবা এটি কয়েক হাজার তাপচক্রের পরে ফাটতে পারে কারণ একটি লোড পাথের কাছে একটি শূন্যতা বসে থাকে। ঠান্ডা এক্সট্রুড অংশগুলি তরল থেকে কঠিন রূপান্তর সম্পূর্ণরূপে এড়ায়, তাই এই অভ্যন্তরীণ বিচ্ছিন্নতাগুলি বিরল। এটি সিল করা সেন্সর হাউজিং এবং লেজার ঢালাই করা যে কোনও অংশের জন্য সবচেয়ে গুরুত্বপূর্ণ, কারণ ঢালাইয়ের গুণমান পৃষ্ঠের নীচে কী রয়েছে তার উপর নির্ভর করে।
শক্তি এবং ক্লান্তি প্রতিরোধ
রোবট জয়েন্ট এবং গাড়ির চ্যাসিস পরিবেশের উপাদানগুলি খুব কমই একক ওভারলোড থেকে ব্যর্থ হয়। তারা লক্ষ লক্ষ ছোট স্ট্রেস রিভার্সাল থেকে ব্যর্থ হয় যা ধীরে ধীরে দুর্বল পয়েন্টে ফাটল শুরু করে। যেহেতু ঠান্ডা এক্সট্রুশন দিকনির্দেশক শস্য প্রবাহের সাথে একটি ঘন কাঠামো তৈরি করে, ক্লান্তি কর্মক্ষমতা সাধারণত শক্তিশালী হয়, বিশেষত ফিললেট, পাতলা পাঁজর এবং বসগুলিতে। ডাই কাস্টিংগুলি দুর্দান্ত স্থিতিশীল শক্তি অর্জন করতে পারে, তবুও তাদের নিম্ন নমনীয়তা এবং অভ্যন্তরীণ শূন্যতার প্রতি সংবেদনশীলতা কম্পনের অধীনে ক্লান্তি জীবনকে ছোট করতে পারে।
মাত্রিক নির্ভুলতা এবং পৃষ্ঠের গুণমান
ডাই কাস্টিংগুলি ঠান্ডা হওয়ার সাথে সাথে সঙ্কুচিত হয় এবং টুলিংকে অবশ্যই সেই আন্দোলনের জন্য ক্ষতিপূরণ দিতে হবে। আঁটসাঁট সহনশীলতা অর্জনের অর্থ হল ক্রিটিকাল ফেস, বোরস এবং মাউন্টিং ফিচারে CNC মেশিনিং যোগ করা। কোল্ড এক্সট্রুশন চূড়ান্ত মাত্রার কাছাকাছি অংশ তৈরি করে এবং মসৃণ পৃষ্ঠতল তৈরি করে, তাই কম বৈশিষ্ট্যগুলিকে সেকেন্ডারি মেশিনিংয়ের প্রয়োজন হয়। কম মেশিনিং ধাপ মানে কম হ্যান্ডলিং ইভেন্ট, কম ফিক্সচারিং ত্রুটি, এবং আরও ভাল সমাবেশ ফিট।
তাপীয় আচরণ এবং ব্যাচের সামঞ্জস্য
লিডার মডিউল এবং সেন্সর হাউজিংয়ের জন্য তাপ ব্যবস্থাপনা গুরুত্বপূর্ণ, যেখানে ইলেকট্রনিক্স থেকে তাপ অবশ্যই হট স্পট তৈরি না করেই বাইরের শেলে পৌঁছাতে হবে। একটি ঘন, অকার্যকর-মুক্ত প্রাচীর বিক্ষিপ্ত ছিদ্রযুক্ত প্রাচীরের চেয়ে বেশি তাপ সঞ্চালন করে, যা অসমভাবে তাপ প্রবাহকে বাধা দিতে পারে। ওভার প্রোডাকশন রান, ডাই কাস্টিং-এ প্রসেস ড্রিফট শিফট থেকে শিফটে পোরোসিটি লেভেল পরিবর্তন করতে পারে। কোল্ড এক্সট্রুশন স্থির আউটপুট ধরে রাখে, যা ইনকামিং পরিদর্শন কাজের চাপ কমায় এবং সময়ের সাথে ত্রুটির হার কম থাকতে সাহায্য করে।
দুটি উৎপাদন রুটের ভিজ্যুয়াল ওভারভিউ
নীচের চিত্রটি প্রতিটি রুটের ধাপের ক্রম দেখায়। মূল পার্থক্যটি মধ্যম পর্যায়ে রয়েছে: একটি ক্ষেত্রে তরল ধাতু দৃঢ় হয়, অন্যদিকে কঠিন বিলেট প্লাস্টিকভাবে প্রবাহিত হয়।
অ্যাপ্লিকেশন পরিস্থিতি: যেখানে প্রতিটি প্রক্রিয়া ফিট করে
কোনো প্রক্রিয়াই সর্বজনীনভাবে ভালো নয়। সঠিক পছন্দ অংশটির কার্যকারিতা, এটি বহন করা লোড, সিলিং এবং ঢালাইয়ের প্রয়োজনীয়তা এবং উত্পাদনের পরিমাণের উপর নির্ভর করে। নীচের নির্দেশিকা একটি নির্দিষ্ট নিয়মের পরিবর্তে সাধারণ শিল্প অনুশীলনকে প্রতিফলিত করে এবং প্রকৌশল পর্যালোচনা প্রতিটি ক্ষেত্রে নিশ্চিত হওয়া উচিত।
যেখানে ডাই কাস্টিং একটি সাউন্ড চয়েস থাকে
- নিম্ন-নির্ভুল আবাসন যেখানে মাত্রিক সহনশীলতা উদার এবং পৃষ্ঠের চেহারা অভ্যন্তরীণ অখণ্ডতার চেয়ে বেশি গুরুত্বপূর্ণ।
- অ-কাঠামোগত কভার এবং শেল যা সামান্য লোড বহন করে এবং চাপে সিল করার প্রয়োজন হয় না।
- উচ্চ ভলিউমে অত্যন্ত জটিল পাতলা-প্রাচীরের জ্যামিতি যেখানে অংশ প্রতি টুলিং খরচ প্রভাবশালী ড্রাইভার।
- প্রকল্পগুলি যেখানে নকশা এখনও পরিবর্তিত হয় এবং দ্রুত টুলিং পুনরাবৃত্তি দীর্ঘমেয়াদী ক্লান্তি ডেটার চেয়ে বেশি গুরুত্বপূর্ণ।
যেখানে কোল্ড এক্সট্রুশন পরিষ্কার সুবিধা প্রদান করে
- লিডার হাউজিং এবং স্বয়ংচালিত ক্যামেরা সংস্থাগুলিকে অবশ্যই তাপমাত্রা চক্রের মাধ্যমে সিল করা এবং মাত্রাগতভাবে স্থিতিশীল থাকতে হবে।
- হিউম্যানয়েড রোবট কাঠামোগত অংশ যা ক্রমাগত পারস্পরিক গতি অনুভব করে এবং ক্লান্তি ক্র্যাকিং প্রতিরোধ করতে হবে।
- উচ্চ গতিশীল লোড বহনকারী ড্রোন উপাদান যেখানে ওজন এবং নির্ভরযোগ্যতা উভয়ই গুরুত্বপূর্ণ।
- লেজার ঢালাই বা উচ্চ বায়ুনিরোধকতা প্রয়োজন এমন অংশ, যেখানে একটি ঘন বেস উপাদান ঝালাই সামঞ্জস্য উন্নত করে।
খরচ ছবি: ইউনিট মূল্য বনাম মোট খরচ
একটি সাধারণ ধারণা যে ডাই কাস্টিং সবসময় সস্তা। এটি খুব বেশি ভলিউমের একটি সাধারণ অংশের ইউনিট মূল্যের জন্য সত্য, তবে মোট খরচের মধ্যে স্ক্র্যাপ, পুনঃওয়ার্ক, পরিদর্শন, সেকেন্ডারি মেশিনিং, ফিল্ড রিটার্ন এবং গুণমানের সমস্যাগুলি সমাধান করতে ব্যয় করা ইঞ্জিনিয়ারিং সময় অন্তর্ভুক্ত রয়েছে। এই লুকানো খরচ গণনা করা হলে একটি কম উদ্ধৃত মূল্য আরও ব্যয়বহুল বিকল্প হয়ে উঠতে পারে।
কোল্ড এক্সট্রুশনের জন্য সাধারণত উচ্চতর আপফ্রন্ট টুলিং বিনিয়োগ এবং আরও সতর্ক বিলেট এবং প্রেস সেটআপ প্রয়োজন। এর শক্তি ফলন এবং অনুমানযোগ্যতার মধ্যে রয়েছে। যখন কম অংশ প্রত্যাখ্যান করা হয়, কম মেশিনিং অপারেশন প্রয়োজন হয়, এবং আউটপুট শিফট জুড়ে সামঞ্জস্যপূর্ণ থাকে, ভাল অংশ প্রতি খরচ একটি প্রোগ্রামের জীবনের তুলনায় অনুকূলভাবে তুলনা করতে পারে। ক্রেতাদের শুধুমাত্র ইউনিট উদ্ধৃতি তুলনা করার পরিবর্তে মালিকানা অনুমানের মোট খরচের অনুরোধ করা উচিত।
অ্যালুমিনিয়াম যথার্থ অংশ নির্দিষ্ট করার জন্য ডিজাইন টিপস
আপনি যে রুটটি বেছে নিন, একটি পরিষ্কার স্পেসিফিকেশন ঝুঁকি কমায়। অঙ্কন যা ফাংশন বর্ণনা করে, শুধু জ্যামিতি নয়, সরবরাহকারীদের সঠিক প্রক্রিয়ার সুপারিশ করতে সাহায্য করে এবং সমস্যাগুলি প্রাথমিকভাবে চিহ্নিত করে৷ একটি নির্ভরযোগ্য সঙ্গে কাজ যে দল ঠান্ডা এক্সট্রুশন অ্যালুমিনিয়াম অংশ সরবরাহকারী প্রায়ই প্রাথমিক নকশা পর্যালোচনা থেকে সবচেয়ে লাভ.
- কোন বৈশিষ্ট্যগুলি লোড বহন করে, সীলমোহর করে বা তাপ সঞ্চালন করে তা শনাক্ত করুন এবং অঙ্কনে সেগুলিকে গুরুত্বপূর্ণ হিসাবে চিহ্নিত করুন৷
- তীক্ষ্ণ পরিবর্তনে চাপের ঘনত্ব এড়াতে আলতো করে দেয়ালের বেধের পরিবর্তনগুলি নির্দিষ্ট করুন।
- পৃষ্ঠের রুক্ষতাকে সংজ্ঞায়িত করুন যেখানে এটি গুরুত্বপূর্ণ, যেমন মুখ সিল করা এবং ভারবহন আসন।
- অভ্যন্তরীণ অখণ্ডতার জন্য পরিদর্শন পদ্ধতি বর্ণনা করুন, যেমন ফাঁস পরীক্ষা বা বিভাগীয় নমুনা।
- প্রত্যাশিত উত্পাদনের পরিমাণ এবং বার্ষিক পূর্বাভাস দিন যাতে সরবরাহকারী টুলিং এবং ক্ষমতা পরিকল্পনা করতে পারে।
- টুলিং প্রকাশের আগে একটি প্রথম নিবন্ধ পরিদর্শন পরিকল্পনা এবং গ্রহণযোগ্যতার মানদণ্ডে সম্মত হন।
এড়ানোর জন্য সাধারণ ভুল
- প্রতিটি সহনশীলতাকে একই মূল্যে আঁট করা, যা ফাংশনের উন্নতি ছাড়াই খরচ চালায়।
- ডিজাইনের সময় ক্লান্তি লোড উপেক্ষা করা এবং শুধুমাত্র স্ট্যাটিক শক্তি পরীক্ষা করা।
- সরবরাহকারীকে এর পিছনে কর্মক্ষমতা প্রয়োজনীয়তা না দিয়ে প্রক্রিয়া পছন্দ খোলা রেখে দেওয়া।
একটি যথার্থ অ্যালুমিনিয়াম সরবরাহকারীতে কী সন্ধান করবেন
প্রক্রিয়া জ্ঞান ছবির অংশ মাত্র। একটি সরবরাহকারী উত্পাদন নির্ভুল অ্যালুমিনিয়াম উপাদান চাহিদা শিল্পের জন্য বিলেট থেকে শেষ অংশ পর্যন্ত সম্পূর্ণ চেইন জুড়ে নিয়ন্ত্রণ প্রদর্শন করতে সক্ষম হওয়া উচিত। নীচের চেকলিস্টটি ক্রেতাদের একটি প্রকল্পে প্রতিশ্রুতিবদ্ধ হওয়ার আগে সক্ষমতা মূল্যায়ন করতে সহায়তা করে।
- কোল্ড এক্সট্রুশন এবং সিএনসি মেশিনিং সহ একটি সমন্বিত ওয়ার্কফ্লো হিসাবে আলাদা সাবকন্ট্রাক্টেড পদক্ষেপের পরিবর্তে অভিজ্ঞতা নিন।
- ডাইমেনশনাল পরিমাপ, পৃষ্ঠ চেক, এবং অভ্যন্তরীণ অখণ্ডতা পরীক্ষা সহ নথিভুক্ত পরিদর্শন ক্ষমতা।
- সিল বা ঢালাই সমাবেশের জন্য উপযুক্ত পরিষ্কার এবং পৃষ্ঠ চিকিত্সা প্রক্রিয়া.
- অঙ্কন পর্যালোচনা করার ইচ্ছা, নকশা সামঞ্জস্যের পরামর্শ দেয় এবং কাস্টম OEM এবং ODM উভয় প্রোগ্রামকে সমর্থন করে।
- পরিষ্কার প্রক্রিয়া নিয়ন্ত্রণ রেকর্ড যা দেখায় কিভাবে দীর্ঘ উৎপাদন রানের উপর ব্যাচের ধারাবাহিকতা বজায় রাখা হয়।
উপসংহার: কর্মক্ষমতা লক্ষ্যের সাথে প্রক্রিয়ার মিল
নির্ভুল অংশগুলির জন্য যেগুলি অবশ্যই ঘন, মাত্রাগতভাবে স্থিতিশীল এবং দীর্ঘ পরিষেবা জীবনে ক্লান্তি প্রতিরোধী থাকতে হবে, কোল্ড এক্সট্রুশন কাঠামোগত সুবিধা দেয় যা মেলে ঢালাইয়ের জন্য লড়াই করে। ডাই কাস্টিং এখনও সহজ, নিম্ন-স্ট্রেস, উচ্চ-ভলিউম অ্যাপ্লিকেশনগুলিতে তার স্থান অর্জন করে যেখানে এর গতি এবং টুলিং অর্থনীতি অর্থবোধ করে। সর্বোত্তম সিদ্ধান্ত প্রক্রিয়ার নামের পরিবর্তে অংশের ফাংশন দিয়ে শুরু হয়।
আপনার পরবর্তী প্রজেক্টে যদি সেন্সর হাউজিং, রোবট স্ট্রাকচার বা ড্রোন উপাদান জড়িত থাকে, তাহলে ড্রয়িং এবং পারফরম্যান্সের প্রয়োজনীয়তা তাড়াতাড়ি শেয়ার করুন। জ্যামিতি, লোড এবং সিল করার প্রয়োজনীয়তার একটি বিশদ পর্যালোচনা দেখাবে কোন রুটটি উপযুক্ত, এবং সম্পূর্ণ উত্পাদন শুরু হওয়ার আগে নমুনা যাচাইকরণ এটি নিশ্চিত করবে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: কোল্ড এক্সট্রুশন কি ডাই কাস্টিংয়ের চেয়ে বেশি ব্যয়বহুল?
অগত্যা নয়। কোল্ড এক্সট্রুশনের জন্য সাধারণত উচ্চতর আপফ্রন্ট টুলিং এবং সেটআপ খরচের প্রয়োজন হয়, তবে এটি মোট খরচ কমিয়ে দিতে পারে যখন কম অংশ স্ক্র্যাপ করা হয়, কম মেশিনিং পদক্ষেপের প্রয়োজন হয় এবং ফিল্ড রিটার্ন হ্রাস পায়। মালিকানার মোট খরচের তুলনা শুধুমাত্র ইউনিটের দাম তুলনা করার চেয়ে আরও সঠিক চিত্র দেয়।
প্রশ্ন 2: ডাই কাস্ট অ্যালুমিনিয়াম অংশগুলি সিল বা জলরোধী হাউজিংগুলিতে ব্যবহার করা যেতে পারে?
হ্যাঁ, সঠিক নকশা, প্রক্রিয়া নিয়ন্ত্রণ এবং লিক টেস্টিং সহ। যাইহোক, ঘন অংশে অভ্যন্তরীণ ছিদ্রতা ফুটো পথ তৈরি করতে পারে যা দৃশ্যত সনাক্ত করা কঠিন। কঠোর সিলিং প্রয়োজনীয়তা সহ হাউজিংগুলির জন্য, একটি ঘন বেস উপাদান প্রায়ই এই ঝুঁকি হ্রাস করে এবং সামঞ্জস্য উন্নত করে।
প্রশ্ন 3: রোবট এবং ড্রোন অংশগুলির জন্য ক্লান্তি প্রতিরোধের ব্যাপার কেন?
এই অংশগুলি আন্দোলন এবং কম্পনের সময় বারবার লোড দেখতে পায়। ক্লান্তি ফাটল সাধারণত ছোট ত্রুটি বা স্ট্রেস ঘনত্ব থেকে শুরু হয় এবং অনেক চক্র ধরে ধীরে ধীরে বৃদ্ধি পায়। একটি ঘন, দিকনির্দেশকভাবে সারিবদ্ধ শস্য কাঠামো ক্র্যাক শুরুতে বিলম্ব করতে সাহায্য করে, যা ক্রমাগত গতির অধীনে পরিষেবা জীবনকে প্রসারিত করে।
প্রশ্ন 4: গুরুতর বৈশিষ্ট্যগুলিতে ঠান্ডা এক্সট্রুশন কী সহনশীলতা অর্জন করতে পারে?
অনেকগুলি গঠিত বৈশিষ্ট্যে, জ্যামিতি, উপাদান এবং টুলিং অবস্থার উপর নির্ভর করে প্রায় 0.05 মিমি বা তার চেয়ে ভাল সহনশীলতা অর্জনযোগ্য। চূড়ান্ত মেশিনিং এমন বৈশিষ্ট্যগুলিকে পরিমার্জিত করতে পারে যার জন্য আরও কঠোর নিয়ন্ত্রণ প্রয়োজন। সরবরাহকারীর সাথে প্রাথমিক আলোচনা প্রতিটি বৈশিষ্ট্যের জন্য বাস্তবসম্মত সহনশীলতা সেট করতে সাহায্য করে।
প্রশ্ন 5: একটি নতুন ডিজাইনের জন্য কোন প্রক্রিয়াটি নির্দিষ্ট করতে হবে তা আমি কীভাবে সিদ্ধান্ত নেব?
কার্যকরী প্রয়োজনীয়তা তালিকাবদ্ধ করে শুরু করুন: লোড, সিলিং, ঢালাই, তাপ স্থানান্তর এবং প্রত্যাশিত ভলিউম। যদি অংশটি কাঠামোগত, সীলমোহরযুক্ত, বা ক্লান্তি সমালোচনামূলক হয়, তাহলে ঠান্ডা এক্সট্রুশন গুরুতর মূল্যায়নের দাবি রাখে। যদি অংশটি সহজ, অ-সমালোচনামূলক এবং উদার সহনশীলতার সাথে খুব উচ্চ আয়তনে উত্পাদিত হয় তবে ডাই কাস্টিং আরও লাভজনক হতে পারে। উভয় রুটে নমুনা পরীক্ষা পছন্দ নিশ্চিত করতে পারে।

-
টেলিফোন নম্বর
+86-0572-2210226ফোন নম্বর
+86-13819283977 +86-13655726561 +86-13567228000ঠিকানা
বিল্ডিং বি, ইনোভেশন অ্যান্ড এন্টারপ্রেনারশিপ ইন্ডাস্ট্রিয়াল পার্ক, নং ২৮৮, ইয়ানসান রোড, হুঝো সিটি, ঝেজিয়াং প্রদেশ, চীনQrCode
-
দ্রুত লিঙ্ক
বাড়ি পণ্য আমাদের সম্পর্কে ক্ষমতা শিল্প খবর আমাদের সাথে যোগাযোগ করুন -
অন্বেষণ
গাড়ির অ্যালুমিনিয়াম ক্যামেরা শেল অ্যালুমিনিয়াম কোল্ড এক্সট্রুশন অ্যালুমিনিয়াম কোল্ড ফরজিং পার্টস -
নির্দ্বিধায় আমাদের সাথে যোগাযোগ করুন