শিল্প সংবাদ
 Oct 23, 2026
 প্রশাসক দ্বারা পোস্ট করা হয়েছে
সিএনসি মেশিনযুক্ত অ্যালুমিনিয়াম খাদ উপাদানগুলির সুবিধাগুলি কী কী এবং কখন একটি হাইব্রিড প্রক্রিয়া আরও অর্থবোধ করে?
কেন ইঞ্জিনিয়াররা অ্যালুমিনিয়াম মেশিনিং পুনর্বিবেচনা করছেন
অ্যালুমিনিয়াম খাদ যথার্থ যান্ত্রিক, স্বয়ংচালিত, ইলেকট্রনিক্স এবং শিল্প অংশগুলির জন্য ডিফল্ট উপাদান হয়ে উঠেছে। এটি হালকা ওজন, ভাল তাপ পরিবাহিতা, জারা প্রতিরোধের এবং একটি যন্ত্রযোগ্যতাকে একত্রিত করে যা কয়েকটি ধাতু মেলে। তবুও বেশিরভাগ ক্রেতার আসল প্রশ্নটি অ্যালুমিনিয়াম ব্যবহার করবেন কিনা তা নয়, তবে কীভাবে অংশটি তৈরি করবেন। ডাই কাস্টিং, সম্পূর্ণ সিএনসি মেশিনিং এবং কোল্ড এক্সট্রুশন এর পরে সেকেন্ডারি সিএনসি কাজ প্রতিটি খরচ, নির্ভুলতা এবং শক্তির একটি আলাদা ভারসাম্য অফার করে এবং ভুল রুট বেছে নেওয়ার ফলে একটি প্রকল্পে সপ্তাহ বাড়তে পারে বা প্রতিটি ইউনিটে অপ্রয়োজনীয় খরচ যোগ করতে পারে।
এই নির্দেশিকা এর সুবিধাগুলি দেখায় সিএনসি মেশিনযুক্ত অ্যালুমিনিয়াম খাদ উপাদান , এমন পরিস্থিতিতে যেখানে বিশুদ্ধ মেশিনিং সঠিক কল, এবং যেখানে একটি হাইব্রিড রুট কোল্ড ফর্মিং এবং সিএনসি ফিনিশিং এর উপর নির্মিত একটি শক্তিশালী ব্যবসায়িক কেস তৈরি করে। লক্ষ্যটি ব্যবহারিক: ডিজাইন ইঞ্জিনিয়ার এবং সোর্সিং টিমকে একটি কাঠামো দিন তারা তাদের ডেস্কে থাকা পরবর্তী অঙ্কনে প্রয়োগ করতে পারে।
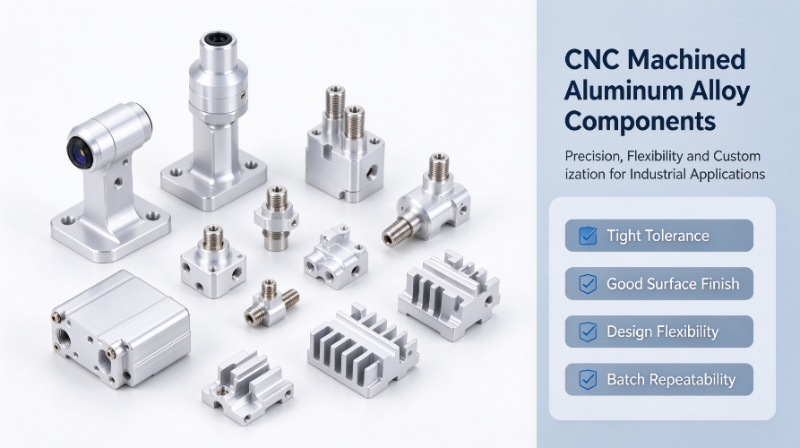
ইমেজ সোর্স: শুধুমাত্র ইলাস্ট্রেশনের উদ্দেশ্যে এআই-জেনারেট করা হয়েছে।
মূল টেকঅ্যাওয়ে: বিশুদ্ধ CNC মেশিনিং নমনীয়তা এবং আঁটসাঁট সহনশীলতার উপর জয়লাভ করে, যখন একটি হাইব্রিড প্রক্রিয়া জয়ী হয় যখন ভলিউম বৃদ্ধি পায় এবং অংশটি তুলনামূলকভাবে সহজ প্রধান অংশ রাখে।
CNC মেশিনযুক্ত অ্যালুমিনিয়াম খাদ উপাদানগুলিকে কী সংজ্ঞায়িত করে
CNC মেশিনযুক্ত অ্যালুমিনিয়াম অ্যালয় উপাদানগুলি হল কঠিন বার, প্লেট বা কম্পিউটার-নিয়ন্ত্রিত মিলিং, টার্নিং, ড্রিলিং এবং ট্যাপিং সরঞ্জাম ব্যবহার করে প্রাক-গঠিত স্টক থেকে কাটা অংশ। প্রোগ্রামটি প্রতিটি টুলপথকে সংজ্ঞায়িত করে, তাই ড্রয়িংয়ের একটি সেট সেই জ্যামিতির জন্য বিশেষভাবে তৈরি করা টুলিং ছাড়াই একটি সমাপ্ত অংশ হয়ে উঠতে পারে। এই কারণেই প্রক্রিয়াটি কাস্টম সিএনসি অ্যালুমিনিয়াম নির্ভুল অংশগুলির জন্য এত ব্যাপকভাবে ব্যবহৃত হয়, বিশেষত যখন ডিজাইনগুলি এখনও বিকশিত হচ্ছে।
সাধারণ অ্যালুমিনিয়াম গ্রেড
গ্রেড নির্বাচন নিয়ন্ত্রণ শক্তি, machinability এবং সমাপ্তি বিকল্প. নীচের গ্রেডগুলি মেশিনযুক্ত অংশগুলির জন্য বেশিরভাগ অনুরোধগুলিকে কভার করে।
| খাদ | শক্তির চরিত্র | যন্ত্রশক্তি | সাধারণ ব্যবহার |
|---|---|---|---|
| 6061 | ভাল শক্তি, ঝালাইযোগ্য | খুব ভালো | ফ্রেম, বন্ধনী, হাউজিং |
| 6063 | মাঝারি শক্তি, মসৃণ ফিনিস | ভাল | দৃশ্যমান ঘের, তাপ সিঙ্ক |
| 7075 | উচ্চ শক্তি | ভাল | কাঠামোগত এবং উচ্চ লোড অংশ |
| 2024 | উচ্চ ক্লান্তি প্রতিরোধের | মেলা | ক্লান্তি-লোড করা জিনিসপত্র |
সাধারণ অংশ ফর্ম
মেশিনযুক্ত অ্যালুমিনিয়াম জ্যামিতির বিস্তৃত পরিসরের জন্য ব্যবহৃত হয়। সবচেয়ে সাধারণ অন্তর্ভুক্ত:
- হাউজিং এবং কভার যা ইলেকট্রনিক্স বা সেন্সর রক্ষা করে
- স্বয়ংচালিত এবং অটোমেশন সিস্টেমের জন্য বন্ধনী এবং মাউন্ট প্লেট
- সংযোগকারী, অ্যাডাপ্টার এবং সুনির্দিষ্ট সিলিং মুখের সাথে তরল জিনিসপত্র
- সূক্ষ্ম পাখনা জ্যামিতি এবং সমতল যোগাযোগ পৃষ্ঠ সঙ্গে তাপ সিঙ্ক
- সেন্সর স্ট্রাকচারগুলিকে অবশ্যই কঠোর সীমার মধ্যে গুরুত্বপূর্ণ তথ্যগুলি রাখতে হবে৷
ইমেজ সোর্স: শুধুমাত্র ইলাস্ট্রেশনের উদ্দেশ্যে এআই-জেনারেট করা হয়েছে।
CNC মেশিনযুক্ত অ্যালুমিনিয়াম খাদ উপাদানগুলির মূল সুবিধা
অ্যালুমিনিয়াম মেশিন করার সুবিধাগুলি একটি বৈশিষ্ট্যের মধ্যে সীমাবদ্ধ নয়। তারা সঠিকতা, ফিনিস, উপাদান গুণমান, নকশা নমনীয়তা এবং ব্যাচ সামঞ্জস্য জুড়ে দেখায়। প্রতিটি সুবিধা প্রকল্পের পর্যায়ে এবং আয়তনের উপর নির্ভর করে আলাদাভাবে গুরুত্বপূর্ণ।
মাত্রিক নির্ভুলতা এবং টাইট সহনশীলতা
আধুনিক তিন-অক্ষ এবং পাঁচ-অক্ষের মেশিনিং কেন্দ্রগুলি নিয়মিতভাবে প্রায় 0.01 মিমি পর্যন্ত গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি ধরে রাখে। সংক্ষিপ্ত, স্থিতিশীল মাত্রাগুলি শক্ত হতে পারে যখন ফিক্সচারিং এবং তাপমাত্রা ভালভাবে নিয়ন্ত্রিত হয়। যেহেতু কাটিং পাথটি সফ্টওয়্যার-সংজ্ঞায়িত, তাই গভীর পকেট, পাতলা দেয়াল এবং জটিল কনট্যুরগুলি খসড়া কোণ বা বিভাজন লাইন ছাড়াই তৈরি করা যেতে পারে যা ঢালাই বা কাস্ট বিকল্পগুলিকে বাধা দেয়।
সারফেস ফিনিশ এবং পোস্ট-ট্রিটমেন্ট নমনীয়তা
মেশিনযুক্ত অ্যালুমিনিয়াম সমাপ্তির বিস্তৃত পরিসর গ্রহণ করে। অ্যানোডাইজিং জারা প্রতিরোধ এবং পৃষ্ঠের কঠোরতা যোগ করে, স্যান্ডব্লাস্টিং একটি অভিন্ন ম্যাট চেহারা দেয়, পাউডার আবরণ রঙ এবং পরিধান সুরক্ষা প্রদান করে এবং রাসায়নিক প্যাসিভেশন পৃষ্ঠগুলিকে উপযুক্ত রাখে যেখানে পরিবাহিতা গুরুত্বপূর্ণ। একটি পরিষ্কার মেশিনযুক্ত পৃষ্ঠ সাধারণত অ্যানোডাইজ করার আগে কম পুনঃকর্মের প্রয়োজন হয়, যা একটি ব্যাচ জুড়ে রঙ এবং চেহারা সামঞ্জস্য রাখতে সহায়তা করে।
ঢালাই ত্রুটি ছাড়া উপাদান অখণ্ডতা
যেহেতু অংশটি পেটা স্টক থেকে কাটা হয়, এটি ছিদ্র, সঙ্কুচিত গহ্বর বা গ্যাস পকেট বহন করে না যা শক্ত করার সময় গঠন করতে পারে। চাপের আবাসন, তরল বহুগুণ এবং ক্লান্তি-লোড বন্ধনীগুলির জন্য এটি গুরুত্বপূর্ণ। তৈরি উপাদান একটি অনুমানযোগ্য শস্য কাঠামোও অফার করে, যা শক্তি যাচাইকে সহজ করে এবং পরীক্ষায় দেরিতে আবিষ্কৃত ফাঁসের ঝুঁকি কমায়।
প্রোটোটাইপ এবং কম ভলিউমের জন্য ডিজাইনের স্বাধীনতা
একটি মেশিনযুক্ত অংশ পরিবর্তন করার অর্থ একটি ইস্পাত ছাঁচ পুনরায় কাজ করার পরিবর্তে একটি প্রোগ্রাম সম্পাদনা করা। একটি প্রোটোটাইপ রান কয়েক দিনের মধ্যে অঙ্কন থেকে সমাপ্ত নমুনার দিকে যেতে পারে, যখন কাস্টিং বা গঠনের জন্য টুলিং ডেভেলপমেন্ট প্রায়ই অনেক সপ্তাহ লাগে এবং একটি উল্লেখযোগ্য অগ্রিম বিনিয়োগ। এখনও বৈধতার মধ্যে থাকা পণ্যগুলির জন্য, এই গতি ইঞ্জিনিয়ারিং দলগুলিকে একটি উত্পাদন রুটে প্রতিশ্রুতিবদ্ধ হওয়ার আগে বেশ কয়েকটি জ্যামিতি পরীক্ষা করতে দেয়৷
ছোট এবং মাঝারি ব্যাচের জন্য পুনরাবৃত্তিযোগ্যতা
স্থিতিশীল ফিক্সচারিং, নথিভুক্ত প্রোগ্রাম এবং ইন-প্রসেস পরিদর্শন সহ, মেশিনিং শত শত বা কয়েক হাজার অংশের ব্যাচ জুড়ে ধারাবাহিক ফলাফল সরবরাহ করে। মূল মাত্রার পরিসংখ্যানগত নিরীক্ষণ সরঞ্জামের পরিধানকে প্রাথমিকভাবে ধরা দেয়, তাই উচ্চ-ভলিউম প্রক্রিয়াগুলির জন্য প্রয়োজন এমন বড় নির্দিষ্ট খরচ ছাড়াই গুণমান বজায় থাকে।
যেখানে বিশুদ্ধ সিএনসি মেশিনিং তার সীমাতে পৌঁছেছে
বিশুদ্ধ মেশিনিং প্রতিটি অ্যালুমিনিয়াম অংশের উত্তর নয়। এর প্রধান সীমাবদ্ধতা উপাদান দক্ষতা. প্রক্রিয়াটি সমাপ্ত অংশের চেয়ে বড় একটি ব্লক থেকে শুরু হয় এবং চূড়ান্ত জ্যামিতির বাইরে সেই ব্লকের প্রতিটি অংশ চিপস হয়ে যায়। ভারী উপাদান অপসারণ সহ অংশগুলিতে, ক্রয়কৃত স্টক এবং সমাপ্ত অংশের অনুপাত বেশি হতে পারে, যা উপাদান ব্যয় এবং মেশিনের সময় উভয়ই বাড়িয়ে দেয়।
- উপাদান বর্জ্য: কেনা স্টকের একটি বড় অংশ গভীর, ভারী অপসারণ সহ অংশগুলিতে চিপ হিসাবে শেষ হতে পারে
- সাইকেল টাইম: রুক্ষ বড় ভলিউম সিএনসি ক্ষমতাকে বেঁধে দেয় এবং থ্রুপুট ধীর করে দেয়
- ইউনিট খরচ: মাঝারি এবং উচ্চ আয়তনে, প্রতি অংশে মেশিনিং সময় খুব কমই জটিলতা-মুক্ত জ্যামিতি অফসেট করার জন্য যথেষ্ট পড়ে যা আরও অর্থনৈতিকভাবে গঠিত হতে পারে
নীচের চার্টটি বিভিন্ন রুটের অধীনে সমাপ্ত অংশে সাধারণত কতটা ক্রয়কৃত উপাদান শেষ হয় তার জন্য উদাহরণমূলক ব্যাপ্তি দেখায়। প্রকৃত মান জ্যামিতির উপর অনেক বেশি নির্ভর করে।
ক্রয়কৃত উপাদানের ভাগের জন্য চিত্রিত ব্যাপ্তি যা সমাপ্ত অংশে শেষ হয়।
কোল্ড এক্সট্রুশন প্লাস সিএনসি: একটি হাইব্রিড পদ্ধতি
হাইব্রিড রুট একটি কাছাকাছি-নেট আকৃতি তৈরি করতে কোল্ড এক্সট্রুশন বা কোল্ড ফোর্জিং ব্যবহার করে। প্রধান অংশ, বস এবং মৌলিক জ্যামিতি উচ্চ চাপের অধীনে ঘরের তাপমাত্রায় গঠিত হয়, যা শস্যের কাঠামোকে কম্প্যাক্ট এবং সারিবদ্ধ করে। সিএনসি মেশিনিং তখন শুধুমাত্র সেই বৈশিষ্ট্যগুলিকে কেটে দেয় যেগুলির জন্য শক্ত সহনশীলতা প্রয়োজন, যেমন বিয়ারিং বোর, সিলিং ফেস, থ্রেড এবং মাউন্টিং ডেটাম। সমাপ্ত অংশটি গঠিত ধাতুর শক্তি বজায় রাখে যখন বার থেকে সম্পূর্ণভাবে কাটা অংশের তুলনায় অনেক কম যন্ত্রের প্রয়োজন হয়। অনেক প্রকল্প ব্যবহার করে অ্যালুমিনিয়াম ঠান্ডা forging ঠিক এই কারণে প্রথম পদক্ষেপ হিসাবে.
বিশুদ্ধ CNC উপর সুবিধা
- নিম্ন কাঁচামাল বর্জ্য, যা মাঝারি এবং উচ্চ ভলিউমের জন্য ইউনিট খরচ হ্রাস করে
- উচ্চ শক্তি এবং একটি ঘন গঠন ঠান্ডা গঠনের ধাপ থেকে উত্তরাধিকারসূত্রে প্রাপ্ত
- CNC সময় সত্যই এটির প্রয়োজন এমন কয়েকটি পৃষ্ঠের উপর কেন্দ্রীভূত
ডাই কাস্টিং ওভার সুবিধা
ডাই কাস্টিংয়ের সাথে তুলনা করে, ঠান্ডা তৈরি অ্যালুমিনিয়াম ছিদ্র এড়ায় এবং সাধারণত ভাল ক্লান্তি কর্মক্ষমতা প্রদান করে। এটি লিক-প্রুফ হাউজিং এবং লোড-বেয়ারিং বন্ধনীগুলির জন্য এটিকে উপযুক্ত করে তোলে। ডাই কাস্টিং পাতলা-প্রাচীরের জন্য একটি শক্তিশালী বিকল্প, খুব উচ্চ ভলিউমে জটিল জ্যামিতি, এবং দুটি রুটকে আরও গভীরতার সাথে তুলনা করা হয়েছে একটি পৃথক নিবন্ধে কোল্ড এক্সট্রুশন এবং অ্যালুমিনিয়ামের জন্য ডাই কাস্টিং।
হাইব্রিড রুটটি সবচেয়ে বেশি বোধগম্য হয় যখন মূল অংশটি তুলনামূলকভাবে সহজ হয়, অংশটির জন্য ভাল যান্ত্রিক শক্তির প্রয়োজন হয়, শুধুমাত্র কয়েকটি বৈশিষ্ট্যের জন্য নির্ভুল যন্ত্রের প্রয়োজন হয়, এবং বার্ষিক ভলিউম গঠনের টুলিংকে পরিমার্জন করার জন্য যথেষ্ট।
আপনার অংশের জন্য সঠিক প্রক্রিয়া নির্বাচন করা
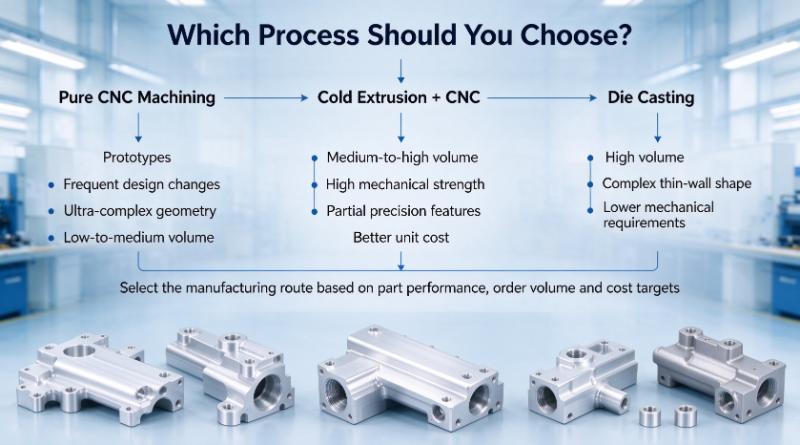
আপনি যখন ভলিউম, জ্যামিতি এবং সহনশীলতা বন্টন থেকে শুরু করেন তখন প্রক্রিয়া নির্বাচন সবচেয়ে সহজ। নীচের তিনটি রুট বেশিরভাগ অ্যালুমিনিয়াম প্রকল্পগুলিকে কভার করে৷
যখন বিশুদ্ধ CNC মেশিন নির্বাচন করুন
প্রকল্পটি একটি প্রোটোটাইপ বা একটি কম-ভলিউম রান, নকশা পরিবর্তন ঘন ঘন হয়, জ্যামিতি অত্যন্ত জটিল, বা প্রায় প্রতিটি পৃষ্ঠে কঠোর সহনশীলতা প্রয়োজন।
যখন ঠান্ডা এক্সট্রুশন প্লাস CNC চয়ন করুন
মূল অংশটি তুলনামূলকভাবে সহজ, শুধুমাত্র কিছু বৈশিষ্ট্যের নির্ভুল যন্ত্রের প্রয়োজন, অংশটিকে অবশ্যই উল্লেখযোগ্য যান্ত্রিক লোড বহন করতে হবে এবং উত্পাদনের পরিমাণ টুলিং গঠনের ন্যায্যতা দেয়।
যখন ডাই ঢালাই চয়ন করুন
আয়তন খুব বেশি, অংশে পাতলা দেয়াল এবং জটিল কাস্টেবল জ্যামিতি রয়েছে এবং যান্ত্রিক প্রয়োজনীয়তা চাহিদার চেয়ে মাঝারি।
প্রক্রিয়া সম্পর্কে অনেক মতবিরোধ অস্পষ্ট অগ্রাধিকার থেকে আসে। যদি অঙ্কনটি সর্বত্র সহনশীলতার দাবি করে, তবে বিশুদ্ধ মেশিনিং সাধারণত সৎ উত্তর। যদি এটি স্বল্প সংখ্যক বৈশিষ্ট্যে শক্তি এবং নির্ভুলতার দাবি করে তবে হাইব্রিড রুটটি প্রায়শই সবচেয়ে কার্যকর হয়।
কাস্টম সিএনসি অ্যালুমিনিয়াম যথার্থ অংশগুলির জন্য সাধারণ অ্যাপ্লিকেশন
নিম্নলিখিত সেক্টরগুলি মেশিনযুক্ত অ্যালুমিনিয়ামের উপর খুব বেশি নির্ভর করে কারণ তারা নির্ভুলতা, হালকা ওজন এবং নির্ভরযোগ্য পৃষ্ঠ চিকিত্সা একত্রিত করে।
- স্বয়ংচালিত সেন্সর বন্ধনী এবং ছোট কাঠামোগত উপাদান যা অবশ্যই কম্পনের অধীনে প্রান্তিককরণ ধরে রাখতে হবে
- ইলেকট্রনিক্স এবং যোগাযোগ পরিবেষ্টনের জন্য সঠিক মাউন্টিং এবং ভাল তাপ ছড়ানো প্রয়োজন
- অটোমেশন সরঞ্জাম জিনিসপত্র, গাইড এবং গতি ইন্টারফেস অংশ
- মেডিক্যাল এবং ইন্সট্রুমেন্টেশন নির্ভুল উপাদান যেখানে মাত্রিক স্থিতিশীলতা গুরুত্বপূর্ণ
- মহাকাশ-সম্পর্কিত ছোট অ-গুরুত্বপূর্ণ অ্যালুমিনিয়াম অংশ যেমন বন্ধনী এবং কভার
মেশিনযুক্ত অ্যালুমিনিয়াম উপাদানগুলি সোর্স করার সময় ব্যবহারিক টিপস
উদ্ধৃতি জন্য একটি স্পষ্ট অনুরোধ উভয় পক্ষের সময় বাঁচায়. নিম্নলিখিত চেকগুলি ক্রেতা এবং প্রকৌশলীদের ব্যয়বহুল চমক এড়াতে সাহায্য করে৷
- উদ্ধৃত করার আগে অ্যালুমিনিয়াম খাদ গ্রেড, সহনশীলতা প্রয়োজনীয়তা এবং পরিদর্শন মান নিশ্চিত করুন, যেহেতু প্রতিটি খরচ এবং সীসা সময়কে প্রভাবিত করে।
- রঙ, বেধ এবং সমাপ্তির পরে পরিবাহিতা সীমা সহ পৃষ্ঠের চিকিত্সা এবং জারা প্রতিরোধের প্রয়োজনীয়তাগুলি স্পষ্ট করুন।
- প্রত্যাশিত অর্ডার ভলিউম তাড়াতাড়ি যোগাযোগ করুন, যাতে সরবরাহকারী খরচ এবং সীসা সময়ের একটি ভাল ভারসাম্যের জন্য বিশুদ্ধ CNC বা একটি ঠান্ডা এক্সট্রুশন প্লাস CNC সমাধান সুপারিশ করতে পারে।
- CNC কেন্দ্রের সংখ্যা, মেশিনিং অক্ষের পরিসীমা এবং উপলব্ধ মান পরিদর্শন সরঞ্জাম সহ কারখানার ক্ষমতা যাচাই করুন।
- ব্যাপক উত্পাদন অনুমোদন করার আগে সমালোচনামূলক নির্ভুল অংশগুলির জন্য একটি প্রথম নিবন্ধ পরিদর্শন প্রতিবেদনের অনুরোধ করুন।
উপসংহার
CNC মেশিনযুক্ত অ্যালুমিনিয়াম খাদ উপাদানগুলি অতুলনীয় নির্ভুলতা এবং নকশা নমনীয়তা প্রদান করে, বিশেষত প্রোটোটাইপ, কম ভলিউম এবং জটিল জ্যামিতি সহ অংশগুলির জন্য। তাদের নির্ভুলতা, সমাপ্তি বিকল্প এবং ত্রুটি-মুক্ত উপাদান তাদের চাহিদা অ্যাপ্লিকেশনের জন্য একটি নির্ভরযোগ্য পছন্দ করে তোলে।
একটি সহজ প্রধান বডি সহ মাঝারি এবং উচ্চ আয়তনের জন্য, একটি কোল্ড এক্সট্রুশন প্লাস সিএনসি হাইব্রিড রুট প্রায়শই ভাল শক্তি, কম বর্জ্য এবং আরও প্রতিযোগিতামূলক ইউনিট খরচ সরবরাহ করে। সঠিক পছন্দ ভলিউম, জ্যামিতি এবং যেখানে আঁট সহনশীলতা সত্যিই প্রয়োজন তার উপর নির্ভর করে। আপনি যদি আপনার CAD অঙ্কন এবং প্রত্যাশিত ভলিউমগুলি ভাগ করেন, একটি প্রক্রিয়া পর্যালোচনা স্পষ্ট করতে পারে কোন রুটটি আপনার প্রকল্পের সাথে সবচেয়ে উপযুক্ত এবং একটি বাস্তবসম্মত উদ্ধৃতি কেমন হওয়া উচিত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: সিএনসি অ্যালুমিনিয়াম অংশগুলি কী সহনশীলতা অর্জন করতে পারে?
সমালোচনামূলক বৈশিষ্ট্যগুলিতে সাধারণ উত্পাদন সহনশীলতা প্রায় 0.01 মিমি। সংক্ষিপ্ত, স্থিতিশীল মাত্রাগুলি একটি নিয়ন্ত্রিত পরিবেশে আরও শক্তভাবে ধরে রাখা যেতে পারে, যখন অ-সমালোচনামূলক সারফেসগুলি সাধারণত খরচ কম রাখার জন্য আলগাভাবে নির্দিষ্ট করা হয়।
প্রশ্ন 2: সিএনসি অ্যালুমিনিয়াম কি ডাই কাস্ট অ্যালুমিনিয়ামের চেয়ে শক্তিশালী?
সাধারণভাবে, বার বা গঠিত স্টক থেকে তৈরি উপাদান ডাই কাস্ট উপাদানের তুলনায় আরও অভিন্ন শক্তি এবং ভাল ক্লান্তি প্রতিরোধের প্রস্তাব দেয়, কারণ এতে ছিদ্র থাকে না। প্রকৃত শক্তি এখনও খাদ এবং তাপ চিকিত্সার উপর নির্ভর করে, তাই নির্দিষ্ট গ্রেড এবং অবস্থার তুলনা করুন।
প্রশ্ন 3: অ্যালুমিনিয়াম অংশগুলির জন্য সিএনসি মেশিনিং এবং কোল্ড এক্সট্রুশনের মধ্যে পার্থক্য কী?
কোল্ড এক্সট্রুশন ঘরের তাপমাত্রায় ধাতুকে ডাই দিয়ে জোর করে আকার দেয়, খুব সামান্য বর্জ্য দিয়ে মূল জ্যামিতি তৈরি করে। সিএনসি মেশিনিং চূড়ান্ত আকৃতি তৈরি করতে উপাদান সরিয়ে দেয় এবং নির্ভুলতা বৈশিষ্ট্য এবং নিম্ন ভলিউমের জন্য সেরা। অনেক প্রকল্প ক্রমানুসারে উভয় ব্যবহার করে।
প্রশ্ন 4: আপনি কি সিএনসি মেশিনিংয়ের সাথে ঠান্ডা এক্সট্রুশন একত্রিত করতে পারেন?
হ্যাঁ। কোল্ড এক্সট্রুশন একটি কাছাকাছি-নেট আকৃতি তৈরি করে এবং CNC মেশিনিং তারপরে বোর, সিলিং ফেস এবং থ্রেডের মতো গুরুত্বপূর্ণ পৃষ্ঠগুলিকে শেষ করে। এই সংমিশ্রণটি যেখানে প্রয়োজন সেখানে নির্ভুলতা বজায় রেখে উপাদানের অপচয় এবং যন্ত্রের সময় হ্রাস করে৷

-
টেলিফোন নম্বর
+86-0572-2210226ফোন নম্বর
+86-13819283977 +86-13655726561 +86-13567228000ঠিকানা
বিল্ডিং বি, ইনোভেশন অ্যান্ড এন্টারপ্রেনারশিপ ইন্ডাস্ট্রিয়াল পার্ক, নং ২৮৮, ইয়ানসান রোড, হুঝো সিটি, ঝেজিয়াং প্রদেশ, চীনQrCode
-
দ্রুত লিঙ্ক
বাড়ি পণ্য আমাদের সম্পর্কে ক্ষমতা শিল্প খবর আমাদের সাথে যোগাযোগ করুন -
অন্বেষণ
গাড়ির অ্যালুমিনিয়াম ক্যামেরা শেল অ্যালুমিনিয়াম কোল্ড এক্সট্রুশন অ্যালুমিনিয়াম কোল্ড ফরজিং পার্টস -
নির্দ্বিধায় আমাদের সাথে যোগাযোগ করুন