শিল্প সংবাদ
 Oct 29, 2026
 প্রশাসক দ্বারা পোস্ট করা হয়েছে
অ্যানোডাইজিং বা পাউডার আবরণ: নির্ভুল অ্যালুমিনিয়াম যন্ত্রাংশের জন্য সঠিক সারফেস ট্রিটমেন্ট কীভাবে চয়ন করবেন
কেন সারফেস ট্রিটমেন্ট ঠিক করে কিভাবে নির্ভুল অ্যালুমিনিয়াম পার্টস পারফর্ম করে
নির্ভুল অ্যালুমিনিয়াম অংশগুলি খুব কমই ব্যর্থ হয় কারণ একা বেস খাদ। বেশিরভাগ ক্ষেত্রের ব্যর্থতার ক্ষেত্রে পৃষ্ঠ স্তরটি দুর্বল বিন্দু: একটি ফিনিস যা কম্পনের অধীনে খোসা ছাড়ে, একটি স্লাইডিং ইন্টারফেসে পরে যায়, বা লবণ স্প্রে বা আর্দ্র সঞ্চয় করার কয়েক মাস পরে ক্ষয় হয়ে যায়। প্রকৌশলী এবং ক্রয়কারী দলগুলির জন্য, পৃষ্ঠের চিকিত্সা একটি মূল কার্যকরী সিদ্ধান্ত যা স্থায়িত্ব, বৈদ্যুতিক আচরণ, মাত্রিক নির্ভুলতা এবং মোট খরচকে আকার দেয়। এটি একটি প্রসাধনী পরে চিন্তা নয়.
স্বয়ংচালিত ইলেকট্রনিক্স, শিল্প রোবট এবং মনুষ্যবিহীন বায়বীয় যানবাহনে ব্যবহৃত অ্যালুমিনিয়াম উপাদানগুলির জন্য দুটি প্রক্রিয়া বাজারে আধিপত্য বিস্তার করে: অ্যানোডাইজিং এবং পাউডার আবরণ। উভয়ই কার্যকরভাবে অ্যালুমিনিয়াম রক্ষা করে, তবুও তারা মৌলিকভাবে ভিন্ন উপায়ে কাজ করে। অ্যানোডাইজিং ধাতু থেকেই একটি অক্সাইড স্তর বৃদ্ধি করে, যখন পাউডার আবরণ পৃষ্ঠের উপর একটি পলিমার স্তর বাঁধে। ভুলটি বেছে নেওয়ার ফলে অকাল পরিধান, সহনশীলতার দ্বন্দ্ব, ব্লক করা থ্রেড বা নমুনাগুলি ইতিমধ্যে মেশিন করার পরে একটি অপ্রত্যাশিত বাজেট বৃদ্ধি হতে পারে।
এই নির্দেশিকাটি একটি ব্যবহারিক সোর্সিং দৃষ্টিকোণ থেকে উভয় প্রক্রিয়ার তুলনা করে। এটি ব্যাখ্যা করে যে প্রতিটি কীভাবে কাজ করে, প্রতিটি কোথায় ভাল পারফর্ম করে, কীভাবে পছন্দটি কঠোর সহনশীলতাকে প্রভাবিত করে, কী ড্রাইভের খরচ হয় এবং কীভাবে প্রকৃত অপারেটিং অবস্থার সাথে চিকিত্সার সাথে মেলে। লক্ষ্য হল আপনার জন্য একটি ফিনিস নির্দিষ্ট করতে সাহায্য করা অ্যালুমিনিয়াম অংশ যাচাইকরণের সময় সমস্যাগুলি আবিষ্কার করার পরিবর্তে প্রথম অঙ্কন সংশোধন থেকে।
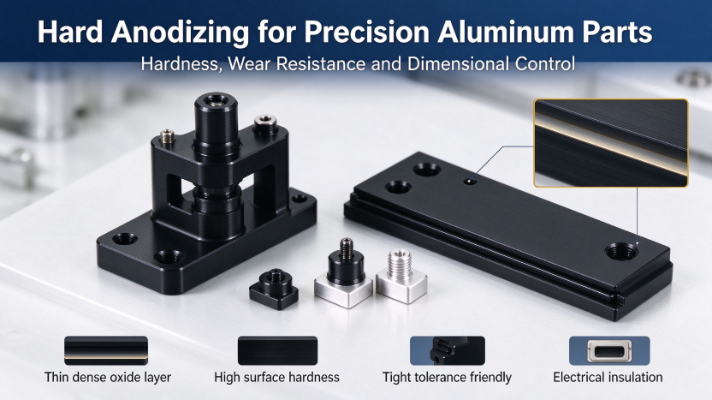
দ্রুত উত্তর: অ্যানোডাইজিং সাধারণত টাইট-সহনশীল কার্যকরী পৃষ্ঠ, বৈদ্যুতিক নিরোধক এবং পরিধান প্রতিরোধের জন্য ভাল পছন্দ। পাউডার আবরণ সাধারণত বাইরের-মুখী অংশগুলিতে ঘন, অভিন্ন সুরক্ষা এবং শক্তিশালী রঙ এবং টেক্সচারের প্রয়োজনীয়তার জন্য পছন্দ করা হয়।
অ্যালুমিনিয়াম অ্যানোডাইজিং কীভাবে কাজ করে এবং এটি কোথায় ফিট করে
ইলেক্ট্রোকেমিক্যাল নীতি
অ্যানোডাইজিং হল একটি ইলেক্ট্রোকেমিক্যাল প্রক্রিয়া যেখানে অ্যালুমিনিয়াম অংশ অ্যাসিড ইলেক্ট্রোলাইট স্নানে অ্যানোড হিসাবে কাজ করে। নিয়ন্ত্রিত বর্তমান, ভোল্টেজ এবং তাপমাত্রার অধীনে, অক্সিজেন পৃষ্ঠের অ্যালুমিনিয়ামের সাথে একত্রিত হয়ে একটি ছিদ্রযুক্ত অ্যালুমিনিয়াম অক্সাইড স্তর তৈরি করে। এই ফিল্মটি একটি পৃথক আবরণের পরিবর্তে বেস মেটালের অংশ, তাই এটি প্রচলিত অর্থে খোসা ছাড়ে না। রঙের বিস্তৃত পরিসর এবং উন্নত জারা কর্মক্ষমতা অর্জনের জন্য ছিদ্রগুলিকে তখন সিল করা বা রঞ্জক দিয়ে পূর্ণ করা যেতে পারে। যেহেতু ফিল্মটি সাবস্ট্রেট থেকে উত্থিত হয়, আনুগত্য চমৎকার, এবং প্রক্রিয়াটি এমন অংশগুলির জন্য উপযুক্ত যেগুলি তাদের প্রান্ত, থ্রেড এবং মেশিনযুক্ত জ্যামিতি অক্ষত রাখতে হবে।
নির্ভুল উপাদানের জন্য সাধারণ প্রকার
- টাইপ II স্ট্যান্ডার্ড অ্যানোডাইজিং: একটি অপেক্ষাকৃত পাতলা ফিল্ম যা ভাল চেহারা, একটি বিস্তৃত রঞ্জক রঙের পরিসীমা এবং নির্ভরযোগ্য জারা সুরক্ষা প্রদান করে। এটি ভোক্তা-মুখী হাউজিং এবং সাধারণ-উদ্দেশ্য বন্ধনীর জন্য সাধারণ পছন্দ।
- টাইপ III হার্ড অ্যানোডাইজিং: উচ্চ কঠোরতা সহ একটি ঘন এবং ঘন ফিল্ম, স্লাইডিং পৃষ্ঠ, গাইড বৈশিষ্ট্য, অ্যাকচুয়েটর ইন্টারফেস এবং বারবার ঘর্ষণে উন্মুক্ত অংশগুলির জন্য উপযুক্ত।
নির্ভুল অ্যালুমিনিয়াম উপাদানের জন্য শক্তি
- চমৎকার আনুগত্য, কারণ ফিল্মটি উপরে বসার পরিবর্তে সাবস্ট্রেট থেকে বৃদ্ধি পায়।
- উচ্চ পৃষ্ঠ কঠোরতা এবং পরিধান প্রতিরোধের, বিশেষ করে হার্ড anodizing সঙ্গে.
- বেশিরভাগ অন্দর এবং মাঝারি আক্রমনাত্মক পরিবেশে ভাল জারা প্রতিরোধের।
- একটি পাতলা ফিল্ম বিল্ড যা বৃদ্ধি সঠিকভাবে ক্ষতিপূরণ দিলে টাইট মাত্রিক সহনশীলতা সংরক্ষণ করে।
- পৃষ্ঠ বৈদ্যুতিক নিরোধক, যা মাউন্ট বৈশিষ্ট্য এবং গ্রাউন্ডিং নকশা জন্য দরকারী।
- একটি ধাতব টেক্সচার যা মেশিনযুক্ত পৃষ্ঠগুলিতে একটি পরিষ্কার, সামঞ্জস্যপূর্ণ চেহারা।
চারপাশে পরিকল্পনা করার সীমাবদ্ধতা
- রঙ্গিন ফিনিশগুলি দীর্ঘায়িত ইউভি এক্সপোজারের অধীনে বিবর্ণ হতে পারে, তাই তারা দীর্ঘমেয়াদী বহিরঙ্গন ব্যবহারের জন্য আদর্শ নয়।
- কভারেজ গভীর গহ্বর এবং তীক্ষ্ণ অভ্যন্তরীণ কোণে অসম হতে পারে, যেখানে ইলেক্ট্রোলাইট প্রবাহ সীমাবদ্ধ।
- জটিল জ্যামিতি এবং মিশ্র-খাদ ব্যাচগুলিতে রঙের সামঞ্জস্য নিয়ন্ত্রণ করা কঠিন হয়ে ওঠে।
- প্রক্রিয়াটি পোরোসিটি, স্ক্র্যাচ বা মেশিনিং চিহ্ন লুকাতে পারে না। এটি তাদের প্রকাশ করতে থাকে।
হার্ড অ্যানোডাইজিং নির্ভুল কাজের জন্য একটি বিশেষ নোটের দাবি রাখে। ফিল্মটি আংশিকভাবে মূল পৃষ্ঠে এবং আংশিকভাবে বাইরের দিকে বৃদ্ধি পায়, তাই অংশের উভয় পাশে মাত্রা পরিবর্তিত হয়। অঙ্কনগুলিকে এই বৃদ্ধির জন্য গুরুত্বপূর্ণ ব্যাস, থ্রেডযুক্ত বৈশিষ্ট্য এবং প্রেস-ফিট এলাকাগুলির উপর নির্ভর করতে হবে। অন্যথায় একটি সঠিকভাবে মেশিন করা অংশটি শেষ হয়ে গেলে এখনও সহনশীলতার বাইরে পড়তে পারে।
অ্যালুমিনিয়াম অংশগুলির জন্য পাউডার আবরণ: প্রক্রিয়া এবং শক্তি
আবরণ কিভাবে নির্মিত হয়
পাউডার আবরণ ইলেক্ট্রোস্ট্যাটিক চার্জ ব্যবহার করে অ্যালুমিনিয়াম পৃষ্ঠে একটি শুষ্ক, সূক্ষ্ম স্থল পলিমার পাউডার প্রয়োগ করে, যাতে কণাগুলি গ্রাউন্ডেড অংশে সমানভাবে আকৃষ্ট হয়। প্রলিপ্ত অংশটি তারপর একটি নিরাময় ওভেনে প্রবেশ করে, যেখানে পাউডার গলে যায়, প্রবাহিত হয় এবং রাসায়নিকভাবে একটি অবিচ্ছিন্ন ফিল্মের সাথে সংযুক্ত হয়। যেহেতু নিরাময়ের সময় কোনও দ্রাবক বাষ্পীভূত হয় না, তাই প্রক্রিয়াটি অনেক তরল আবরণ সিস্টেমের তুলনায় কম উদ্বায়ী নির্গমন উৎপন্ন করে। ফলাফল একটি পুরু, অভিন্ন স্তর যা পৃষ্ঠের ছোট অপূর্ণতাগুলিকে আড়াল করে এবং আর্দ্রতা এবং লবণের বিরুদ্ধে শক্তিশালী বাধা সুরক্ষা প্রদান করে।
অ্যালুমিনিয়াম উপাদানগুলির জন্য মূল সুবিধা
- উচ্চতর জারা প্রতিরোধের, বিশেষ করে বহিরঙ্গন এবং উচ্চ আর্দ্রতা পরিষেবার জন্য।
- অভিন্ন চেহারা সহ ম্যাট, গ্লস, টেক্সচার্ড এবং ধাতব-প্রভাব রঙের বিস্তৃত পরিসর।
- একটি মোটা ফিল্ম যা দৃশ্যত ছোটখাট দাগ এবং হালকা মেশিনিং চিহ্নগুলিকে কভার করে।
- হ্যান্ডলিং সময় চিপিং ভাল প্রভাব প্রতিরোধের এবং প্রতিরোধের.
- কম উদ্বায়ী নির্গমন এবং একটি সাধারণত অনুকূল পরিবেশগত প্রোফাইল।
বিবেচনার সীমাবদ্ধতা
- আবরণ বিল্ড অনেক মোটা, যা সহনশীলতার বাইরে সমালোচনামূলক ফিট ঠেলে দিতে পারে যদি এটি ডিজাইনের মধ্যে পরিকল্পিত না হয়।
- তীক্ষ্ণ কোণে এবং জটিল প্রোফাইলে কমলার খোসা, ধুলোর অন্তর্ভুক্তি এবং প্রান্ত তৈরি হওয়ার সম্ভাবনা বেশি।
- আল্ট্রা-টাইট কার্যকরী সারফেস, যেমন সিলিং ফেস এবং প্রিসিশন বোর, সাধারণত মুখোশ বা বাদ দেওয়া হয়।
- পৃষ্ঠের কঠোরতা হার্ড অ্যানোডাইজিংয়ের চেয়ে কম, তাই স্লাইডিং যোগাযোগে আবরণটি স্ক্র্যাচ করা সহজ।
পাশাপাশি কর্মক্ষমতা তুলনা
নীচের সারণীটি সংক্ষিপ্ত করে যে দুটি প্রক্রিয়াগুলি বৈশিষ্ট্যগুলি জুড়ে কীভাবে আচরণ করে যা প্রায়শই স্পেসিফিকেশন সিদ্ধান্তগুলিকে চালিত করে। রেটিং আপেক্ষিক এবং খাদ, ফিল্ম স্পেসিফিকেশন, সিলিং গুণমান এবং রজন সিস্টেমের উপর নির্ভর করে, তাই সেগুলি আপনার নিজের পরীক্ষার প্রয়োজনীয়তার বিরুদ্ধে নিশ্চিত হওয়া উচিত।
| সম্পত্তি | অ্যানোডাইজিং | পাউডার আবরণ |
|---|---|---|
| জারা প্রতিরোধের | ভাল, সঠিক sealing দ্বারা উন্নত | চমৎকার, বিশেষ করে লবণ বা আর্দ্র অবস্থায় |
| পরিধান এবং স্ক্র্যাচ প্রতিরোধের | হার্ড অ্যানোডাইজিং সহ খুব উচ্চ, টাইপ II এর সাথে মাঝারি | মাঝারি, গভীর স্ক্র্যাচ বেস মেটাল প্রকাশ করতে পারে |
| বৈদ্যুতিক নিরোধক | শক্তিশালী, অক্সাইড স্তর একটি অন্তরক | ভাল, ফিল্ম বেধ এবং নিরাময় মানের উপর নির্ভর করে |
| মাত্রিক সহনশীলতার প্রভাব | ছোট থেকে মাঝারি, বৃদ্ধি অবশ্যই ক্ষতিপূরণ দিতে হবে | বড় বিল্ড আপ, টাইট tolerances অতিক্রম করতে পারে |
| UV স্থায়িত্ব | রঙ্গিন শেষের জন্য সীমিত, সিল করা পরিষ্কার ছায়াছবির জন্য ভাল | মানের পলিয়েস্টার বা পলিউরেথেন সিস্টেমের সাথে ভাল |
| চেহারা | স্বচ্ছ রং সঙ্গে ধাতব চেহারা | অস্বচ্ছ, ম্যাট, গ্লস এবং টেক্সচার্ড ফিনিশের বিস্তৃত পরিসর |
| রাসায়নিক প্রতিরোধের | হালকা রাসায়নিকের বিরুদ্ধে ভাল, শক্তিশালী ক্ষারীয় মিডিয়াতে দুর্বল | ভাল, রজন সিস্টেমের সাথে পরিবর্তিত হয় |
| সর্বাধিক কাজের তাপমাত্রা | প্রধানত খাদ এবং অক্সাইড স্থায়িত্ব দ্বারা নিয়ন্ত্রিত | সাধারণত রজন দ্বারা সীমাবদ্ধ, প্রায়শই স্ট্যান্ডার্ড সিস্টেমের জন্য 150 ডিগ্রি সেলসিয়াসের নিচে |
| মেরামতের সম্ভাব্যতা | কঠিন, অংশগুলি সাধারণত ছিনতাই করা হয় এবং পুনরায় প্রক্রিয়া করা হয় | স্পর্শ-আপের সাথে সম্ভব, তবে রঙের মিল চ্যালেঞ্জিং |
মাত্রিক সহনশীলতার প্রভাব
ডাইমেনশনাল টলারেন্স হল সেই ক্ষেত্র যেখানে পছন্দ নির্ভুল অংশগুলির জন্য সবচেয়ে গুরুত্বপূর্ণ। একটি পাতলা টাইপ II অ্যানোডিক ফিল্মের বেশিরভাগ বৈশিষ্ট্যের উপর একটি ছোট প্রভাব রয়েছে, তবে হার্ড অ্যানোডাইজিং এবং পাউডার আবরণ পরিমাপযোগ্য বেধ যুক্ত করে যা নামমাত্র নকশা থেকে বিয়োগ করতে হবে। একটি সাধারণ ভুল হ'ল মেশিনকে চূড়ান্ত অঙ্কন আকারে নিয়ে যাওয়া এবং তারপরে আবিষ্কার করা যে সমাপ্ত অংশটি আর তার মিলনের উপাদানের সাথে খাপ খায় না। ভালভাবে পরিচালিত প্রকল্পগুলি বলে যে প্রতিটি মাত্রা পৃষ্ঠের চিকিত্সার আগে বা পরে পরিমাপ করা হয় এবং সেই অনুযায়ী কার্যকরী পৃষ্ঠগুলিকে মাস্ক করে।
স্বয়ংচালিত, রোবোটিক্স এবং ইউএভি উপাদানগুলিতে অ্যাপ্লিকেশন পরিস্থিতি
প্রতিটি শিল্প অ্যালুমিনিয়াম পৃষ্ঠের চাহিদার একটি ভিন্ন মিশ্রণ রাখে। সঠিক ফিনিসটি সাধারণ খ্যাতির উপর কম এবং অংশটি কোথায় বসে, কী স্পর্শ করে এবং কতক্ষণ এটি টিকে থাকতে হবে তার উপর বেশি নির্ভর করে। নিম্নলিখিত পরিস্থিতিতে সাধারণ প্রকল্প নিদর্শন প্রতিফলিত.
স্বয়ংচালিত নির্ভুল অ্যালুমিনিয়াম অংশ
ক্যামেরা হাউজিং, সেন্সর বন্ধনী এবং হিট সিঙ্ক একটি বিভক্ত প্রয়োজনীয়তার সম্মুখীন হয়। অভ্যন্তরীণ ছাঁটা এবং আলংকারিক কভারগুলি উপস্থিতির জন্য টাইপ II অ্যানোডাইজিং বা সূক্ষ্ম টেক্সচার্ড পাউডার আবরণ থেকে উপকৃত হয়। স্ট্রাকচারাল এবং পাওয়ারট্রেন-সংলগ্ন অংশগুলির প্রায়শই মিলনের মুখগুলিতে শক্ত অ্যানোডাইজিং এবং উন্মুক্ত পৃষ্ঠগুলিতে ক্ষয়-প্রতিরোধী আবরণের প্রয়োজন হয়। সেন্সর মাউন্টের জন্যও স্থিতিশীল মাত্রার প্রয়োজন হয়, তাই প্রকাশের আগে মাউন্টিং ইন্টারফেসের বিরুদ্ধে আবরণ বিল্ড নিশ্চিত করতে হবে। স্বয়ংচালিত প্রোগ্রামগুলিতে, একটি ফিনিশ যা লবণ স্প্রে পরীক্ষায় উত্তীর্ণ হয় কিন্তু একটি সেন্সর বন্ধনীকে মিলিমিটারের কয়েক দশমাংশ দ্বারা স্থানান্তরিত করে তা এখনও একটি ব্যর্থ অংশ।
শিল্প রোবট অ্যালুমিনিয়াম উপাদান
জয়েন্ট হাউজিং, এন্ড ইফেক্টর পার্টস এবং মাউন্টিং ফ্রেম ওয়ার্কশপে কাজ করে যেখানে তেল কুয়াশা, কুল্যান্ট স্প্ল্যাশ এবং ঘন ঘন হ্যান্ডলিং স্বাভাবিক। স্লাইডিং এবং ঘূর্ণায়মান ইন্টারফেসগুলি কঠোর অ্যানোডাইজিংকে সমর্থন করে কারণ এর পরিধান প্রতিরোধ ক্ষমতা এবং ফ্ল্যাকিংয়ের ঝুঁকি কম। সঙ্গমের অংশ দ্বারা স্পর্শ করা হয় না এমন কাঠামোগত ফ্রেম রাসায়নিক সহনশীলতা এবং সহজ পরিষ্কারের জন্য পাউডার আবরণ ব্যবহার করতে পারে। ইলেকট্রনিক্স মাউন্টিং পয়েন্টগুলিতে নিরোধক প্রয়োজনীয়তা প্রায়শই অ্যানোডাইজড পৃষ্ঠগুলিকে একটি প্রাকৃতিক উপযুক্ত করে তোলে, কারণ অক্সাইড স্তরটি অনিচ্ছাকৃত বৈদ্যুতিক যোগাযোগকে বাধা দেয়।
UAV এবং ড্রোন অ্যালুমিনিয়াম ফ্রেম এবং কাঠামোগত অংশ
ড্রোন ফ্রেম বাইরের এক্সপোজার, কম্পন, সূর্যালোক এবং ওজন কম রাখার জন্য ধ্রুবক চাপকে একত্রিত করে। পাউডার আবরণ শক্তিশালী বহিরঙ্গন সুরক্ষা এবং এয়ারফ্রেম শেলগুলির জন্য একটি পরিষ্কার রঙের পরিচয় প্রদান করে, যখন অ্যানোডাইজিং স্যুট নির্ভুল আর্ম জয়েন্ট এবং বেঁধে দেওয়া ইন্টারফেসগুলির জন্য স্থিতিশীল ফিট করা প্রয়োজন। রঙ্গিন অ্যানোডাইজিং দীর্ঘমেয়াদী সূর্যালোক বাহ্যিক ব্যবহারের জন্য একটি দুর্বল পছন্দ কারণ সময়ের সাথে সাথে রঙ পরিবর্তন হতে পারে। উভয় প্রক্রিয়াই ভর যোগ করে, তাই ফিল্ম বিল্ড ওজন বাজেটের পাশাপাশি সহনশীলতা স্ট্যাকের বিবেচনা করা উচিত।
| দৃশ্যকল্প | সাধারণ অংশ এলাকা | প্রস্তাবিত সমাপ্তি |
|---|---|---|
| স্বয়ংচালিত অভ্যন্তর ট্রিম | আলংকারিক কভার, প্যানেল বন্ধনী | টাইপ II অ্যানোডাইজিং or textured powder coating |
| স্বয়ংচালিত সেন্সর এবং কাঠামোগত অংশ | সেন্সর মাউন্ট, তাপ সিঙ্ক, লোড পাথ | কার্যকরী মুখের উপর হার্ড অ্যানোডাইজিং, উন্মুক্ত এলাকায় আবরণ |
| রোবট জয়েন্ট এবং চলন্ত অংশ | হাউজিং, স্লাইডিং গাইড, অ্যাকচুয়েটর ইন্টারফেস | হার্ড অ্যানোডাইজিং |
| রোবট ফ্রেম এবং ঘের | মাউন্টিং ফ্রেম, ক্যাবিনেট, কভার | পাউডার লেপ |
| UAV এয়ারফ্রেম শেল | বাইরের কভার, উন্মুক্ত স্ট্রাকচারাল প্যানেল | পাউডার লেপ with outdoor-rated resin |
| UAV নির্ভুল জয়েন্টগুলোতে | আর্ম জয়েন্ট, আবদ্ধ ইন্টারফেস | অ্যানোডাইজিং with masking on fit surfaces |
খরচ পার্থক্য ব্রেকডাউন
সারফেস ট্রিটমেন্ট খরচ প্রতি বর্গ সেন্টিমিটার মূল্যের চেয়ে বেশি দ্বারা চালিত হয়। সেটআপ, র্যাকিং, মাস্কিং এবং রিওয়ার্ক প্রায়শই রসায়নের চেয়ে চূড়ান্ত উদ্ধৃতির একটি বড় অংশ তৈরি করে, বিশেষ করে নির্ভুল অংশগুলির ছোট ব্যাচের জন্য। এই ড্রাইভারগুলি বোঝা ক্রেতাদের সরবরাহকারীর উদ্ধৃতি তুলনা করার আগে আরও ভাল প্রশ্ন জিজ্ঞাসা করতে সহায়তা করে।
অ্যানোডাইজিং খরচ প্রভাবিত করে এমন ফ্যাক্টর
- অংশের জটিলতা, গভীর গর্ত, অভ্যন্তরীণ চ্যানেল এবং তীক্ষ্ণ কোণগুলি সহ যা ইলেক্ট্রোলাইট প্রবাহকে জটিল করে তোলে।
- ফিল্ম স্পেসিফিকেশন, যেহেতু হার্ড অ্যানোডাইজিং এর জন্য টাইপ II এর চেয়ে দীর্ঘ প্রক্রিয়া সময় এবং কঠোর স্নান নিয়ন্ত্রণ প্রয়োজন।
- রঙের প্রয়োজনীয়তা, কারণ রঞ্জন প্রক্রিয়ার ধাপ এবং সামঞ্জস্য পরীক্ষা যোগ করে।
- থ্রেডেড গর্ত, সিলিং মুখ এবং বৈদ্যুতিক যোগাযোগের জায়গাগুলির জন্য মাস্কিং।
- অর্ডারের পরিমাণ এবং ব্যাচের সামঞ্জস্য, যা নির্ধারণ করে যে কতটা দক্ষতার সাথে র্যাকগুলি লোড করা যেতে পারে।
পাউডার আবরণ খরচ প্রভাবিত যে ফ্যাক্টর
- লক্ষ্য লেপের বেধ এবং অভিন্ন কভারেজের জন্য প্রয়োজনীয় কোট সংখ্যা।
- প্রিট্রিটমেন্ট standard, which affects adhesion and therefore how reliable the finish will be in service.
- কাস্টম রঙ বা বিশেষ প্রভাব, যা সাধারণত ন্যূনতম অর্ডার পরিমাণ বহন করে।
- মাস্কিং এবং র্যাকিং পদ্ধতি, বিশেষ করে অনেক ছোট বৈশিষ্ট্য সহ অংশগুলির জন্য।
একটি সাধারণ প্রবণতা হিসাবে, পাউডার আবরণ বৃহত্তর সাধারণ আবাসনের জন্য লাভজনক হতে থাকে যেখানে কভারেজ এবং চেহারা টাইট মাত্রার চেয়ে বেশি গুরুত্বপূর্ণ। অ্যানোডাইজিং প্রায়শই ছোট, উচ্চ-নির্ভুল অংশগুলির জন্য আরও দক্ষ যেখানে ফিল্মটি পাতলা এবং পৃষ্ঠটি আলংকারিক না হয়ে কার্যকরী।
ভুল প্রক্রিয়া নির্বাচনের লুকানো খরচ
সবচেয়ে ব্যয়বহুল পৃষ্ঠ চিকিত্সা একটি যে পুনরায় করা আবশ্যক. ভুল প্রক্রিয়া নির্দিষ্ট করার ফলে প্রত্যাখ্যাত নমুনা, পুনরায় কাজ করা মাত্রা, বিলম্বিত উত্পাদন এবং ব্যর্থ বৈধতা হতে পারে। সহনশীলতা বা স্থায়িত্ব লক্ষ্যমাত্রা পূরণ করে না এমন একটি ফিনিশের সময়সূচী প্রভাবের তুলনায় আপফ্রন্ট ফিনিশিং খরচে সামান্য বৃদ্ধি সাধারণত ছোট। অনেক প্রোগ্রামে, একটি প্রত্যাখ্যাত প্রোটোটাইপ ব্যাচের প্রথম উৎপাদন বছরের সম্পূর্ণ ফিনিশিং বাজেটের চেয়ে বেশি খরচ হয়।
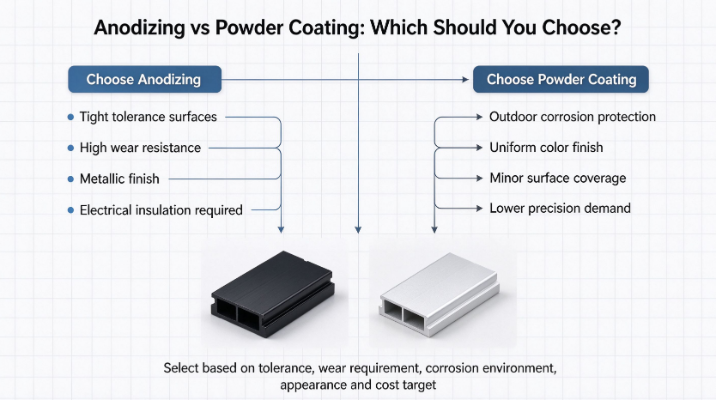
অ্যানোডাইজিং এবং পাউডার আবরণের মধ্যে কীভাবে চয়ন করবেন
একটি ফিনিস নির্বাচন করা সহজ হয়ে যায় যখন সিদ্ধান্তটি সম্পূর্ণ অংশের পরিবর্তে প্রতিটি পৃষ্ঠের কাজের সাথে আবদ্ধ হয়। অনেক উপাদানের একাধিক চিকিত্সার প্রয়োজন হয় এবং সর্বোত্তম বৈশিষ্ট্যগুলি সাধারণত সেই বাস্তবতাকে প্রতিফলিত করে।
যখন anodizing চয়ন করুন
- পৃষ্ঠটি অবশ্যই শক্ত সহনশীলতা ধরে রাখতে হবে এবং ফিল্মের বেধ অবশ্যই ছোট থাকতে হবে।
- বিশেষ করে স্লাইডিং, ঘূর্ণায়মান বা বারবার যোগাযোগ করা পৃষ্ঠের জন্য পরিধান প্রতিরোধ গুরুত্বপূর্ণ।
- একটি ধাতব চেহারা পছন্দসই এবং অংশটি প্রাথমিকভাবে অন্দর বা সুরক্ষিত।
- সারফেস বৈদ্যুতিক নিরোধক মাউন্ট বা সঙ্গম বৈশিষ্ট্য প্রয়োজন হয়.
- ভারী ঘর্ষণ বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম যোগাযোগ প্রত্যাশিত, যে ক্ষেত্রে হার্ড anodizing উপযুক্ত স্পেসিফিকেশন.
যখন পাউডার আবরণ চয়ন করুন
- বহিরঙ্গন জারা সুরক্ষা এবং দীর্ঘমেয়াদী রঙ অভিন্নতা শীর্ষ অগ্রাধিকার.
- নান্দনিক চেহারা এবং জমিন নকশা চালিত.
- ক্ষুদ্র পৃষ্ঠের অসম্পূর্ণতা প্রকাশ না করে দৃশ্যত আবৃত করা আবশ্যক।
- সমালোচনামূলক সহনশীলতা শুধুমাত্র কয়েকটি পৃষ্ঠের জন্য প্রযোজ্য যা মুখোশযুক্ত হতে পারে, বাকি অংশ অতিরিক্ত বিল্ড গ্রহণ করতে পারে।
একটি সংক্ষিপ্ত উল্লেখ মূল্য অন্যান্য বিকল্প
ইলেক্ট্রোলেস আবরণ, ই-কোট সিস্টেম এবং PTFE-ভিত্তিক শুষ্ক ফিল্মগুলি রাসায়নিক প্রতিরোধ বা কম ঘর্ষণের মতো নির্দিষ্ট প্রয়োজনগুলিও পরিবেশন করতে পারে। এগুলি সাধারণত সাধারণ-উদ্দেশ্যের বিকল্পগুলির পরিবর্তে বিশেষ প্রয়োজনীয়তার জন্য নির্বাচিত হয়। দ্বৈত চিকিত্সা, যেমন বাহ্যিক পৃষ্ঠে পাউডার আবরণের সাথে মিলিত কার্যকরী মুখগুলিতে হার্ড অ্যানোডাইজিং, স্বয়ংচালিত এবং রোবোটিক্স প্রকল্পগুলির দাবিতে সাধারণ এবং প্রায়শই সর্বোত্তম সামগ্রিক ভারসাম্য সরবরাহ করে।
মাস্কিং টিপ: থ্রেডেড হোল, সিলিং পৃষ্ঠ, স্থল পরিচিতি এবং প্রেস-ফিট ব্যাসের জন্য অঙ্কনে মাস্কিং জোনগুলি সংজ্ঞায়িত করুন। পরিষ্কার কলআউটগুলি এমন জায়গায় অপরিকল্পিত আবরণ প্রতিরোধ করে যেগুলি অবশ্যই খালি বা একটি সংকীর্ণ মাত্রিক ব্যান্ডের মধ্যে থাকবে।
সাধারণ ভুল ক্রেতাদের করা
- সহনশীলতা পরিকল্পনায় আবরণ বেধ উপেক্ষা করা। অঙ্কন খালি মাত্রা দেখায়, কিন্তু সমাপ্ত অংশ ফিল্ম যোগ করা হয়েছে. চিকিত্সার আগে বা পরে মাত্রা প্রযোজ্য কিনা তা নির্ধারণ করুন।
- কসমেটিক-শুধু অংশগুলির জন্য হার্ড অ্যানোডাইজিং নির্দিষ্ট করা। হার্ড অ্যানোডাইজিং সুবিধা ছাড়াই খরচ এবং প্রক্রিয়ার সময় যোগ করে যখন অংশটি কখনই পরিধান বা স্লাইডিং পরিচিতি দেখতে পায় না।
- দীর্ঘমেয়াদী বহিরঙ্গন বাহ্যিক ব্যবহারের জন্য রঙ্গিন অ্যানোডাইজিং ব্যবহার করা। UV এক্সপোজার রঙ্গিন ছায়াছবি বিবর্ণ হতে পারে, যা সূর্যালোক ড্রোন শেল এবং স্বয়ংচালিত বাহ্যিক উপাদানগুলির একটি সাধারণ সমস্যা।
- সঠিক প্রিট্রিটমেন্ট এড়িয়ে যাওয়া। তেল, অক্সাইড এবং হ্যান্ডলিং অবশিষ্টাংশ পাউডার আবরণের আনুগত্য হ্রাস করে এবং অ্যানোডিক ফিল্মের অভিন্নতাকে প্রভাবিত করে, যার ফলে খোসা ছাড়ানো বা প্যাঁচানো ফলাফল হয়।
- মাস্কিং প্রয়োজনীয়তা যোগাযোগ করতে ব্যর্থ. স্পষ্ট নির্দেশনা ছাড়া, থ্রেডগুলি আবরণে পূর্ণ হতে পারে এবং যোগাযোগের পৃষ্ঠগুলি পরিবাহিতা বা ফিট হারাতে পারে।
এই পাঁচটি ত্রুটি এড়ানো প্রায়শই নিখুঁত ফিনিস বেছে নেওয়ার চেয়ে বেশি গুরুত্বপূর্ণ, কারণ স্পষ্টতা অ্যালুমিনিয়াম অংশগুলির বেশিরভাগ পৃষ্ঠের ব্যর্থতা রসায়ন থেকে না হয়ে যোগাযোগের ফাঁক থেকে আসে।
উপসংহার: কাজের সাথে ফিনিশের মিল
অ্যালুমিনিয়ামের জন্য কোন সার্বজনীন পৃষ্ঠ চিকিত্সা নেই। আঁটসাঁট সহনশীলতা, পরিধান প্রতিরোধ এবং বৈদ্যুতিক নিরোধক সহ স্পষ্টতা কার্যকরী কর্মক্ষমতার জন্য অ্যানোডাইজিং একটি শক্তিশালী বিকল্প। পাউডার আবরণ শক্তিশালী ক্ষয় সুরক্ষা, অভিন্ন রঙ এবং উন্মুক্ত পৃষ্ঠগুলিতে চাক্ষুষ কভারেজের জন্য শক্তিশালী বিকল্প। অনেক বাস্তব প্রকল্পে, একই অংশের বিভিন্ন ক্ষেত্রে উভয় প্রক্রিয়াকে একত্রিত করে সেরা ফলাফল পাওয়া যায়।
প্রক্রিয়াটি বেছে নেওয়ার আগে কার্যকরী পৃষ্ঠতল, সহনশীলতা-সমালোচনামূলক বৈশিষ্ট্য, পরিবেশগত এক্সপোজার এবং উপস্থিতির প্রয়োজনীয়তাগুলিকে সংজ্ঞায়িত করা সবচেয়ে নির্ভরযোগ্য পদ্ধতি। আপনার প্রস্তুতকারকের সাথে অঙ্কন, সহনশীলতা কলআউট এবং কাজের শর্তগুলি তাড়াতাড়ি ভাগ করে নেওয়ার মাধ্যমে পৃষ্ঠের চিকিত্সা মেশিনিং বা গঠনের পাশাপাশি পরিকল্পনা করা যায়। নির্মিত প্রকল্পের জন্য ঠান্ডা forging অ্যালুমিনিয়াম উপাদান বা নির্ভুল মেশিনযুক্ত হাউজিং, এই প্রাথমিক সমন্বয় প্রায়ই একটি মসৃণ লঞ্চ এবং ব্যয়বহুল সংশোধনের মধ্যে পার্থক্য।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: অ্যানোডাইজিং কি অ্যালুমিনিয়াম অংশের মাত্রা পরিবর্তন করে?
হ্যাঁ। অ্যানোডাইজিং অক্সাইড স্তরটিকে আংশিকভাবে পৃষ্ঠে এবং আংশিকভাবে বাইরের দিকে বৃদ্ধি করে, তাই উভয় দিকের মাত্রা পরিবর্তিত হয়। টাইপ II ফিল্মগুলি পাতলা এবং সাধারণত একটি ছোট প্রভাব থাকে, যখন শক্ত অ্যানোডাইজিং আরও বৃদ্ধি যোগ করে। অঙ্কনগুলি চিকিত্সার আগে বা পরে মাত্রা প্রযোজ্য কিনা তা উল্লেখ করা উচিত এবং সমালোচনামূলক বৈশিষ্ট্যগুলিতে ফিল্ম বৃদ্ধির জন্য ক্ষতিপূরণ দেওয়া উচিত।
প্রশ্ন 2: পাউডার আবরণ টাইট-সহনশীল অ্যালুমিনিয়াম অংশগুলির জন্য উপযুক্ত?
এটি ব্যবহার করা যেতে পারে, তবে শুধুমাত্র যেখানে লেপের বেধ ডিজাইনে পরিকল্পনা করা হয়েছে বা সমালোচনামূলক পৃষ্ঠগুলি মুখোশযুক্ত। পাউডার আবরণ অ্যানোডাইজিংয়ের চেয়ে ঘন ফিল্ম যুক্ত করে, তাই এটি সাধারণত নির্ভুল বোর, সিলিং ফেস বা প্রেস-ফিট ব্যাসের চেয়ে হাউজিং, কভার এবং ফ্রেমের জন্য আরও উপযুক্ত।
প্রশ্ন 3: আউটডোর ড্রোন বা স্বয়ংচালিত বাহ্যিক অংশগুলির জন্য কোন ফিনিস ভাল?
পাউডার লেপ with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
প্রশ্ন 4: কখন হার্ড অ্যানোডাইজিং অতিরিক্ত খরচের মূল্য?
সারফেস যখন স্লাইডিং কন্টাক্ট, বারবার ঘর্ষণ, ঘর্ষণ বা এর পরিসেবা জীবনের বেশি পরিধান অনুভব করে তখন হার্ড অ্যানোডাইজিং নির্দিষ্ট করা মূল্যবান। প্রসাধনী অংশ বা উপাদানগুলির জন্য যা কখনই অন্য পৃষ্ঠের সাথে যোগাযোগ করে না, টাইপ II অ্যানোডাইজিং বা পাউডার আবরণ সাধারণত আরও লাভজনক পছন্দ।
প্রশ্ন 5: পৃষ্ঠের চিকিত্সা বেছে নেওয়ার আগে আমি কোনও প্রস্তুতকারকের কাছে কী তথ্য পাঠাব?
সহনশীলতা কলআউট, কার্যকরী এবং প্রসাধনী পৃষ্ঠের একটি তালিকা, প্রত্যাশিত অপারেটিং পরিবেশ, প্রয়োজনীয় পরিষেবা জীবন, যে কোনও বৈদ্যুতিক নিরোধক বা গ্রাউন্ডিং প্রয়োজন এবং থ্রেড এবং যোগাযোগের জায়গাগুলির জন্য মাস্কিং প্রয়োজনীয়তাগুলির সাথে অঙ্কনগুলি ভাগ করুন৷ এই তথ্য প্রস্তুতকারক একটি ফিনিস সুপারিশ এবং সঠিকভাবে প্রক্রিয়া পদক্ষেপ পরিকল্পনা করার অনুমতি দেয়.

-
টেলিফোন নম্বর
+86-0572-2210226ফোন নম্বর
+86-13819283977 +86-13655726561 +86-13567228000ঠিকানা
বিল্ডিং বি, ইনোভেশন অ্যান্ড এন্টারপ্রেনারশিপ ইন্ডাস্ট্রিয়াল পার্ক, নং ২৮৮, ইয়ানসান রোড, হুঝো সিটি, ঝেজিয়াং প্রদেশ, চীনQrCode
-
দ্রুত লিঙ্ক
বাড়ি পণ্য আমাদের সম্পর্কে ক্ষমতা শিল্প খবর আমাদের সাথে যোগাযোগ করুন -
অন্বেষণ
গাড়ির অ্যালুমিনিয়াম ক্যামেরা শেল অ্যালুমিনিয়াম কোল্ড এক্সট্রুশন অ্যালুমিনিয়াম কোল্ড ফরজিং পার্টস -
নির্দ্বিধায় আমাদের সাথে যোগাযোগ করুন